直接回答:配件包系统的组合方式有四种:内胆分包取件最快但容量受限,外挂织带扩展性强但重心外移,独立小包灵活但易丢,模块箱最规整但空箱最重。选哪种取决于配件数量与取件频率,接口(织带宽度、插扣规格)必须在第一版就统一。
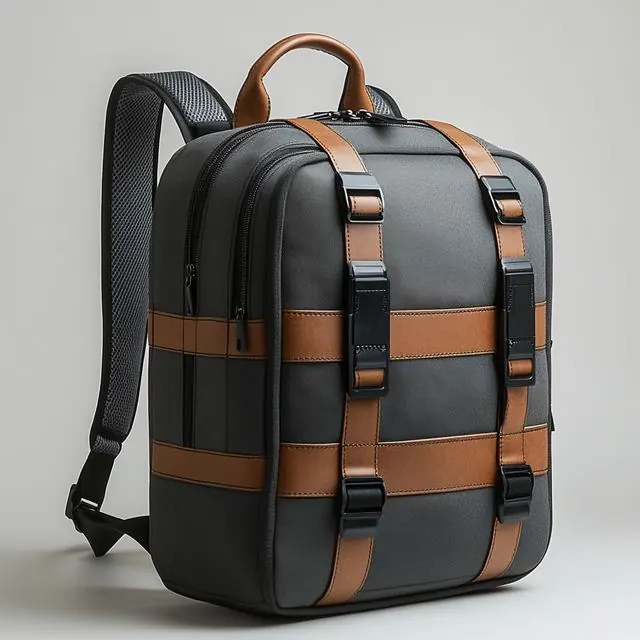
一个做无人机交付的客户,一套设备包含主机、3 组电池、充电器、2 套桨叶、云台、线缆和工具卡,一共 9 件散件。第一版他们买了一个大包把所有东西塞进去,结果飞手在现场找电池平均要 40 秒,桨叶被云台压变形的返修率到 6%。第二版改成主机包加 4 只独立小包,找东西快了,但一年里丢了 17 只小包——因为小包没有固定归属,飞手随手放就会落在作业点。
这篇讲的就是这套系统怎么搭:四种组合方式各自的取件时间、丢失率和成本差多少,接口怎么统一,以及我们建议的扩展顺序。文末给一张可直接复制的接口规格清单。模块化系统的更多组合方式可对照 模块化系统方案页。
四种组合方式:取件时间、丢失率与成本三项对比
判断一个配件包系统好不好,看的不是配件装了多少,而是三项数据:从决定取件到拿到东西要几秒、一年内丢了多少只、每增加一种配件要多花多少钱。下面这张表是我们在几个项目里实测和统计出来的范围。
| 方式 | 单次取件时间 | 年丢失率 | 成本与适配 |
|---|---|---|---|
| 内胆分包 | 2-4 秒 | 接近 0(不脱离主机包) | 单只 8-25 元;容量受限,适合配件总容积 3-6 L、件数 4-8 件的场景。 |
| 外挂织带 | 4-7 秒 | 3%-6%(插扣松脱) | 织带与插扣 3-10 元/位;扩展性最强,代价是重心外移 20-40 mm。 |
| 独立小包 | 3-6 秒 | 8%-15% | 单只 15-45 元;最灵活,但必须配归属管理(编号加挂点),否则丢失率高。 |
| 模块箱 | 5-9 秒 | 1%-3% | 单箱 45-160 元;最规整可堆码,空箱最重,适合车辆运输为主的场景。 |
接口统一:织带宽度、插扣规格、间距,一次定死
这是我们在项目里最强调的一条。配件包系统在使用周期里会不断增加新配件,如果第一版没把接口定死,第二版的新包就挂不上旧主机包,客户只能整套换掉,前期投入的分包全部作废。
接口由三项构成:织带宽度、插扣规格、挂载点间距。我们的默认取值是织带 25 mm(承重 15 kg 以内够用,超过 15 kg 用 38 mm)、插扣用同一厂家的 25 mm 侧开插扣(避免不同厂家的公差导致插不进或易脱)、挂载点间距按 50 mm 的整数倍排(50 / 100 / 150 mm),这样后续加包不需要重新排版。
还有一条容易忽略的:母扣和公扣的方向要统一。我们建议主机包上全部缝母扣、分包上全部缝公扣,这样任意一个分包可以挂到任意一个挂载点;混着缝的结果是某些位置挂不上,飞手会强行用错位的包,插扣受力方向不对就容易脱。
外挂的重心问题:越往外挂,肩膀越累
外挂织带是最灵活的方案,代价是重心外移。我们在一个 12 kg 的系统上测过:配件全部内置时,重心离背 95 mm;同样重量改成外挂 4 只分包后,重心离背到 135 mm,肩部感受重量上升约 15%-20%。
缓解的办法有三条:一是重件(电池、充电器)一律内置,只有轻件(线缆、桨叶、工具卡)外挂;二是外挂分包高度不超过主机包高度的 60%,挂太高会形成上翻力矩;三是左右两侧的分包重量差控制在 0.5 kg 以内,否则会出现单侧拉扯。
防丢失:编号、颜色与归位检查三件事
独立小包的年丢失率能到 8%-15%,这不是设计问题,是管理问题,但设计可以降低它。我们做的三件事:一是每只分包在外部做独立编号(用插卡窗,可换),与主机包编号关联;二是不同类配件用不同颜色织带(电池用橙色、线缆用灰色、工具用黑色),一眼能看出哪只没归位;三是在主机包内侧印一张归位检查清单,收工时按清单逐项确认。
做了这三件事之后,那个无人机客户第二年的分包丢失从 17 只降到 3 只。成本上,编号插卡窗 3-8 元/只,换色织带基本不增加成本,归位清单印刷 0.3-0.8 元/只。
客户常见误解:以为模块越多越好
误解:客户拿到模块化方案之后倾向于把配件拆得越细越好,觉得每个东西都有专属位置最专业。真实情况是拆分粒度越细,取件动作越多。我们统计过:配件拆成 9 只独立包时,一套完整取件的动作数是 11 次;拆成 4 只时是 6 次,总时间从 78 秒降到 41 秒。
可直接复制的接口规格清单
- 织带:25 mm 宽涤纶织带,断裂强力 ≥600 kgf 不适用时按 15 kg 承重取 25 mm,超过 15 kg 用 38 mm。
- 插扣:同一厂家 25 mm 侧开插扣,拉力保持 ≥25 kg,盐雾 24 h 不接受锈点。
- 挂载点间距:按 50 mm 整数倍排(50 / 100 / 150 mm),便于后续扩展。
- 扣向:主机包全缝母扣,分包全缝公扣,任意分包可挂任意挂载点。
- 主承重禁用魔术贴,只用于辅助固定;魔术贴钩面宽度 ≥20 mm 且加包边防勾。
- 分包编号:40×25 mm 插卡窗配 0.25 mm PP 覆膜片,编号规则由客户定。
- 配色:按配件类别分色,一类一色,色差要在 D65 光源下可辨。
- 重心控制:重件内置,外挂单件 ≤1.5 kg,左右重量差 ≤0.5 kg。
- 分包数:建议 3-5 只,超过 6 只时评估取件动作数是否上升。
- 验收:按 AQL 2.5(ISO 2859-1)抽检为默认,全检可选;起订 500 件/款/色。
验证:插扣循环与振动测试怎么定
接口的可靠性验证我们做两项:一是插扣插拔循环 2,000 次后测保持拉力,衰减不超过 15% 为可接受;二是整机装满配重后做 30 分钟的振动测试(频率 2-3 Hz、振幅 25 mm),测插扣位移与织带缝线位移,位移超过 3 mm 就算不通过。
下一步:先给一张「一起用」的配对表
你需要给的不是配件清单,而是一张配对表:哪几件东西在同一次作业里会一起拿出来。我们按这张表拆分组,而不是按品类拆。无人机与机器人类的携行可参考 无人机与机器人携行方案,需求简报模板在 设备包需求简报下载页。打样 6-10 个工作日,复杂款 12-15 个工作日,打样费 300-800 元;起订 500 件/款/色,按结构与面料起订量可议。
常见问题
配件包系统有哪几种组合方式?
四种:内胆分包(取件 2-4 秒、丢失率接近 0)、外挂织带(4-7 秒、丢失率 3%-6%)、独立小包(3-6 秒、丢失率 8%-15%)、模块箱(5-9 秒、丢失率 1%-3%)。
哪种方式取件最快?
内胆分包最快,2-4 秒,因为它不脱离主机包、没有解锁动作。代价是容量受限,适合配件总容积 3-6 L、件数 4-8 件的场景。
分包老丢怎么办?
三件事:每只分包做可换编号插卡窗并与主机包关联;按配件类别用不同颜色织带;主机包内侧印归位检查清单。做了之后一个客户的年丢失从 17 只降到 3 只。
接口为什么必须一次定死?
因为系统会随时间增加新配件。第一版不定死,第二版的新包就挂不上旧主机包,客户只能整套换掉。接口由织带宽度、插扣规格、挂载点间距三项构成。
织带宽度和插扣规格取多少?
承重 15 kg 以内用 25 mm 织带,超过 15 kg 用 38 mm;插扣用同一厂家的 25 mm 侧开插扣,避免不同厂家公差导致插不进或易脱。挂载点间距按 50 mm 整数倍排。
母扣和公扣怎么分配?
主机包全缝母扣,分包全缝公扣,这样任意分包可挂任意挂载点。混着缝的结果是某些位置挂不上,飞手强行错位挂载会让插扣受力方向不对而脱落。
能用魔术贴做主承重接口吗?
不能。魔术贴靠钩面与毛面摩擦力承重,1.5 kg 以上的分包挂上去,实测 500 次振动后位移可达 8-15 mm。它只适合做辅助固定。
外挂会不会让背负变累?
会。12 kg 的系统配件全内置时重心离背 95 mm,改成外挂 4 只分包后到 135 mm,肩部感受重量上升 15%-20%。缓解办法是重件内置、外挂单件 ≤1.5 kg、左右重量差 ≤0.5 kg。
配件拆得越细越好吗?
不是。配件拆成 9 只独立包时完整取件动作 11 次、78 秒;拆成 4 只时 6 次、41 秒。建议按「一起用的放在一起」拆,不按品类拆,分包数控制在 3-5 只。
模块箱适合什么场景?
适合以车辆运输为主、需要堆码的场景。它最规整、丢失率 1%-3%,代价是空箱最重、单箱 45-160 元,人工背负的性价比不高。
插扣可靠性怎么验证?
做两项:插拔循环 2,000 次后测保持拉力,衰减不超过 15% 为可接受;整机装满配重做 30 分钟振动测试(2-3 Hz、振幅 25 mm),插扣位移超过 3 mm 判不通过。
能不能承诺接口通过某项标准?
不承诺通过某具体标准。可按客户指定的测试方法做联合验证,双方共同记录数据与判定线。上述两项只是我们内部选参数的工具。
分包颜色怎么定?
按配件类别一类一色,比如电池用橙色、线缆用灰色、工具用黑色。换色织带基本不增加成本,色差要在 D65 光源下可辨,避免深蓝与黑色在夜间分不清。
报价与周期?
常规缝制款打样 6-10 个工作日、打样费 300-800 元;复杂款 12-15 个工作日。起订 500 件/款/色,按结构与面料起订量可议;大货 35-50 天,FOB 厦门。
继续看
把「一起用」的配件配对表发来
哪几件东西在同一次作业里会一起拿出来,列成一张配对表发过来(微信/手机 177 5002 0688,邮箱 cco@junyuanbags.com),我们按这张表拆分组并回一版接口规格。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
售后工程师包:随身工具与备件的取舍
售后工程师一天跑 3-5 个现场,工具带多了累、带少了返工。本文用 37 次上门记录讲三层取舍法:必带层、条件层、不常带层的判据与位置,给一张可直接复制的分区规格清单,附 500 件起订与 6-10 个工作日打样口径。
设备配套 · 现场识别标识窗与卡片袋:现场识别效率
现场找包靠标识。本文对比透明窗插卡、刺绣、丝印、织唛、铭牌五种标识方式的耐擦次数、可更换性与起订门槛,给 0.35 mm 窗片、90×60 mm 卡片与安装位置的规格清单,附 500 件起订与打样口径。
工艺 · 泡棉开腔泡棉内衬的 CNC 与刀模切割:精度与成本
泡棉内衬开腔用 CNC 还是刀模?本文从定位精度、最小圆角、起订量、单件单价、材料适应性五个维度对比 CNC 铣削、刀模冲压、水刀、线切割四种工艺,给一张五维对照表、可直接照抄的选型顺序与 500 件起订口径。
参考与延伸
- ASTM 标准体系 —— 查阅织带与插扣测试方法的标准来源。
- Intertek 消费品服务 —— 第三方消费品检测与验货服务的说明页。