直接回答:开腔 EVA 内胆值得做的条件是四个同时成立:设备价值高或停机损失大、形状不规则有凸起、有明确的防尘防震需求、批量够(建议 ≥1,000 件)。模具费 1,500-4,000 元,满 2,000 件抵 50%;打样费 800-2,000 元,满 1,000 件抵 50%。低于 500 件模具费摊不平。
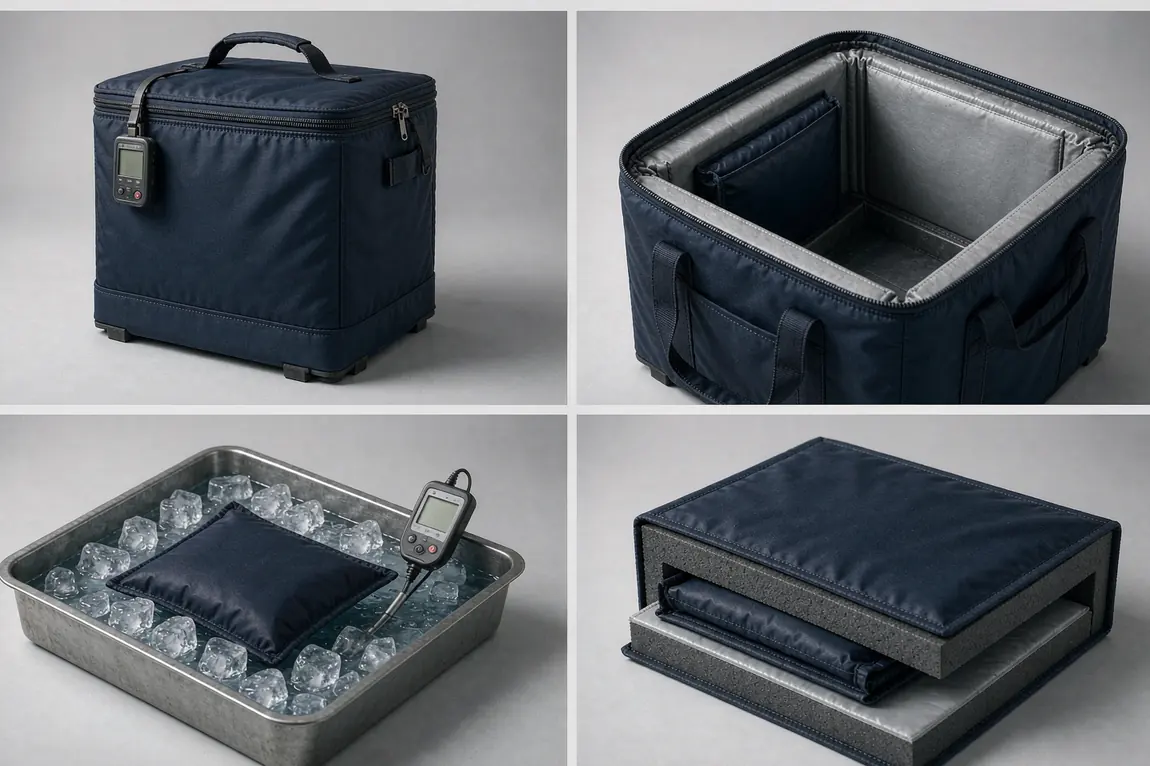
一位做便携式水质检测仪的客户,向我们提了一个很具体的要求:仪器放进包里要像放回充电座一样稳,不能有晃动。我们给了三套方案和三个价格:缝制隔断布兜、平板贴合 EVA 加贴条分区、热压开腔成型。三者的单件差价是 6-18 元,真正的差别只有一句话——要不要开那一副模具。他犹豫了三周,最后问的是:这副模具,到底什么时候值得做?
这篇就回答这一句。结论先摆出来:四个条件同时成立才做,缺两个就别做。这篇也会把算术摆清楚:模具费 1,500-4,000 元摊到不同批量上分别是多少一件,以及为什么一千件、两千件这两个数字会一路影响到选择。这些数字可以直接拿去和财务对账,不用等报价。
四条判断线:四个都成立才做
第一条,设备价值高或停机损失大。这里的高不能只看采购单价,还要看它坏了多久能回来。一台 8,000 元的仪器如果返厂修复要 20 天,那么它的风险敞口就不是 8,000 元。我们自己的经验线是:单件价值超过 3,000 元,或者替代机调配周期超过 7 天,就具备做成型内胆的第一条理由。
第二条,形状不规则。这一条是值不值的核心。设备越接近一个长方体,越没有必要做开腔——隔断加贴条就能定位。反过来说,只要有一处凸起(航空插头、风道罩、探头座、折叠把手),缝合的软兜就无法形成可靠定位,开腔的优势立刻显现。判断的土办法:把设备放在一张纸上,用笔沿轮廓描一圈,如果这条线不是由四条直线段组成的,那就是不规则。
第三条,有明确的防尘防震需求。成型腔自带两个特性:一是可以把粉尘挡在外面(配合环形唇边更好),二是腔体本身承担一部分冲击缓释。如果设备只是从办公室搬到隔壁房间,这一条就不成立。
第四条,批量够。这不是一句「越多越划算」的套话,它有明确的分界点,下一节摊开算。
四条之外还有一个反向信号值得看:如果这个型号过去三年的年用量一直在 200 件以下,而且外形没改过,通常说明需求本身就偏小,用现货款改装隔断更合适,不必为了看起来专业去做一副模具。
三种方案的成本与效果对照
| 方案 | 结构与工艺 | 增量成本 | 配合精度与防尘 | 周期与建议批量 |
|---|---|---|---|---|
| 缝制隔断布兜 | 面料隔断加橡筋收紧,设备靠摩擦力定位 | 3-8 元/件 | 单边间隙 3-5 mm,防尘一般 | 打样 6-10 个工作日,500 件/款/色即可 |
| 平板贴合加贴条分区 | 整块 EVA 贴合里布,用高低贴条分隔 | 6-12 元/件 | 单边间隙 2-3 mm,防尘较好 | 打样 8-12 个工作日,500 件/款/色即可 |
| 热压开腔成型 | 按设备三维形状做成型模,压出随形腔体 | 12-25 元/件,另加成型模 1,500-4,000 元 | 单边间隙 1 mm,防尘好,可加环形唇边 | 模具制作 7-12 天,复杂款打样 12-15 个工作日一轮,建议 ≥1,000 件 |
表里的三组数字要结合下一节的摊薄一起看。单件差 6-18 元听着不多,但我们接触过的客户里,有二三十人是因为另一件事才决定上马的:现场整理时间。成型腔让设备一放即准,单个组件的取放时间能省 2-4 秒,按每天 15 次、一年 250 天算,是接近两小时的差别。
还有一个常被忽略的成本项:自重。按 EVA 密度 90-130 kg/m³ 估算,一块 350 mm × 260 mm × 60 mm 的成型内胆大约重 0.6-1.0 kg,加上包体整套可能到 1.5-2.2 kg。如果作业人员要整天背着走,这个重量比单价更影响使用意愿,建议在方案阶段就把内胆连同设备一起称一次。
模具费怎么摊:三档批量算给你看
成型模的公开区间是 1,500-4,000 元。我们按中间值 2,600 元算三遍:
- 500 件:2,600 ÷ 500 = 5.2 元/件
- 1,000 件:2,600 ÷ 1,000 = 2.6 元/件
- 2,000 件:2,600 ÷ 2,000 = 1.3 元/件,且模具费满 2,000 件抵 50%,实际负担约 0.65 元/件
- 5,000 件:摊销可降到 0.3 元/件以下
打样费那一档同步算:EVA 定型与开腔类打样费 800-2,000 元,打样费满 1,000 件抵 50%。这两笔加起来,就是我们给常规建议的依据:低于 500 件不建议开腔;500-1,000 件看设备价值;2,000 件以上基本划算。这里说一件我们常做的事:遇到设备很好但首单低于起订量的客户,我们会建议先用平板贴合加贴条做第一版,把模具留到翻单时再开。这不是羞辱预算,是不想让他第一单就把成本结构做死,后面降价没有空间。
开腔工艺参数:写在图纸上的九个数
一旦决定做,下面这些参数要写进规格书,因为它们决定的是成型能不能成功,而不只是好不好看:
- 材料密度:EVA 常用 90-130 kg/m³,密度越高承载力越强、回弹越硬
- 腔底壁厚:≥8-10 mm,它是跌落时最先受力的部分
- 侧壁厚度:≥10 mm,侧壁同时承担侧向冲击与取放时的摩擦
- 成型深度:控制在材料原厚的 40%-60%,过深会拉薄甚至局部破裂
- 拔模斜度:≥3°,否则脱模时腔壁会被拉伤
- 内腔圆角:R ≥5 mm,直角根部是开裂起点
- 配合间隙:单边 1 mm,成型件公差 ±1 mm
- 指尖槽:宽度 ≥25 mm、深度 ≥20 mm,戴手套操作放到 30 mm 宽
- 表面处理:贴合绒布或植绒(0.3-0.5 mm),裸面更易沾灰但便宜 1-2 元/件
成型温度这类参数(常见 150-170 ℃、保压 60-120 s)由我们按厚度与密度在生产内部锁定,客户侧不必争论;需要写进规格书的是上面九项,因为它们能被量出来,属于验收范围。
再补两条经验。第一条是双密度:同一副模里用两种密度的 EVA 叠加(常见做法是底层高密度承载、上层低密度贴合),能在同一总厚度下兼顾承压与手感,代价是多一道贴合工序。第二条是胚件阶段先验证:模具做好后先压 3-5 只胚件,把设备连同保护帽逐一试装,确认无误再进入正式打样,这一步能挡掉绝大多数后续改模。
还有一个常被问到、但通常只能给出否定答案的问题:能不能用同一副模兼容两个型号?取决于外形差异。差异在 2 mm 以内,可以考虑按大轮廓做腔、小型号加垫;差异超过 5 mm 就不建议勉强,实测结果往往是两头都不贴合。
什么时候我们会劝你别做
客户常见的误解是:开腔越贵就越好。真实情况是,下面四种情形我们一般会明确劝退:
- 设备外形半年一换代:模具跟着改,前期投入会连开两次,这种时候用可调隔断更稳
- 首单低于起订量:摊销超出可接受范围,先做过渡方案
- 设备本身带橡胶护角且外形方正:隔断加贴合已经够用,多花的钱买不到可感知的差异
- 要求很高的防护等级:这时该解决的是悬空结构与双层缓冲方案,不是腔体精度
第四种情形要特别提示:合身的腔体并不等于更好的抗跌落。如果泡棉厚度不够、设备紧贴外壳,漂亮的随形反而会把冲击直接传到设备上。正确的顺序是先用工业检测仪器包方案里那条厚度估算确认量级,再谈腔体形状。两者的关系是:厚度决定能不能刹住,腔体决定刹的时候受力是否均匀。
模具寿命、改款与归属
成型模在妥善保管条件下可以反复使用多年,瓶颈不在寿命而在改款:设备外形变了,腔位就要重新做模,这是开腔方案最大的长期风险。我们的做法是在合同里写明模具编号、保管期限、再次启用的条件(通常约定一个最低翻单量与停用后的处置方式);客户也可以选择付费带走自管。一次性费用项我们会单独列出,不在单价里藏。
顺便回应一个常见的担心:模具会不会被拿去做别人的订单?我们的口径写在合同里——仅用于该客户该型号的生产,不在其它订单上使用,也不做样品展示。客户出资的部分可以带走自管,这一条在实际执行上没有例外。
最后给一句可以立刻执行的话:把上一批订单的实际数量、预计年用量、设备换代计划三件事写在一张纸上,用上面的除法算一次,账自己会出结果。需要我们把口径过一遍可以直接走需求提交入口,通常 1-2 个工作日内给出做或不做的理由。工具类设备的携带结构可以对照工具包定制品类页,医疗类分区与清洁思路见医疗携带方案,尺寸采集可以用设备包需求简报模板里的版本。
常见问题
开腔 EVA 内胆的起订量是多少?
起订量本身是 500 件/款/色,但从模具摊销角度我们建议 ≥1,000 件,2,000 件以上最划算。低于 500 件摊不平模具费。
EVA 成型模多少钱?
公开区间是 1,500-4,000 元,视腔体复杂度、尺寸与是否多腔而定。模具费满 2,000 件抵 50%,也就是 2,000 件时实际负担约减半。
EVA 类的打样费与周期?
EVA 定型与开腔类打样费 800-2,000 元,周期常规款 6-10 个工作日、复杂款 12-15 个工作日一轮,另加模具制作 7-12 天。打样费满 1,000 件抵 50%。
500 件做开腔亏吗?
不算亏,但每件要多承担约 5.2 元模具摊销(按 2,600 元模具算)。如果设备单价高或翻单确定会来,也可以做;否则建议先用平板贴合加贴条过渡。
单边配合间隙留多少?
成型件单边留 1 mm,成型公差 ±1 mm。要求更紧可以压到 0.5 mm,但取放会变紧,戴手套操作时尤其明显。
腔体壁厚至少要多少?
腔底 ≥8-10 mm,侧壁 ≥10 mm。这两个数还要回头与跌落高度校核,不能只凭外观决定。
设备明年要改外形怎么办?
如果外形会变,腔位就要重新开模,这是该方案最大的长期风险。建议先确认换代节奏,换代频繁的设备更适合用可调隔断。
成型模能用多久?
妥善保管条件下可反复使用多年,瓶颈不在寿命而在改款。合同里会写明模具编号、保管期限与再次启用条件,客户也可付费带走自管。
腔体表面要不要贴绒?
贴绒布或植绒厚度 0.3-0.5 mm,优点是减少摩擦掉屑并提升观感,缺点是比裸面贵 1-2 元/件。接触面是显示屏或烤漆面板时建议贴。
合身的腔是不是更抗摔?
不一定。厚度决定能不能刹住冲击,腔体只决定受力是否均匀。泡棉太薄而设备紧贴外壳时,冲击会直接传到设备上。
硬壳注塑箱你们自己能做吗?
硬质注塑箱不在我们自己的产线范围内,我们做的是软质包体、贴合层与成型内胆。硬箱部分可以配合客户指定的渠道做整合,但排期要另算。
能不能保证通过跌落测试?
不能承诺通过某具体军标或跌落标准。我们按客户指定的方法做联合验证:客户定跌落高度、姿态与判据,我们出样并提供带传感器的实测数据。
继续看
把批量数与换代计划告诉我们
给三个数字:上一批订单量、预计年用量、设备换代周期,我们返回一句做或不做的理由,以及对应的模具摊销单价。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
模块化内胆隔断:可调分隔的实现方式
一套包适配三种作业配置,靠的是隔断方式选型。这篇对照五种做法:魔术贴合、布槽插片、绑带网兜、PP 板加角柱、织带挂袋,给出 25 mm 调节粒度、1-8 kg 单层承重与 3,000-5,000 次寿命。
设备包 · 缓冲设计设备包的缓冲设计:跌落高度与泡棉厚度怎么算
泡棉厚度不是凭手感定的。这篇给一套工程估算:由跌落高度算冲击能量,按设备脆值推最小压缩行程,再按可用应变换厚度,四个场景给出 20 mm 到 80 mm 的选型区间,并说明为什么还要在 -20 ℃ 与 55 ℃ 两个条件下做跌落实测。
设备包 · 尺寸表给设备包下单前要准备的尺寸表:九项参数
尺寸表漏一项,打样多半白做。这篇给出可直接复制的 9 项参数模板:外形尺寸含凸起、重量与重心、易损部位、配件清单、取放频次、携带方式、使用环境、标识要求、堆叠运输,每项配采集方法与示例值,并附一台 320 mm × 240 mm × 168 mm 设备的换算示例。
参考与延伸
- ECHA 欧洲化学品管理局 —— 化学品合规与限制物质的公开信息入口,材料选型时常用。
- Intertek 天祥检测 —— 第三方检测服务的机构说明,含各类材料与成品测试能力。