直接回答:做不到完全一致,只能把色差控制在约定范围内。默认口径是同批 ΔE ≤2.0、跨批 ΔE ≤3.0,用 CIE Lab 色空间、D65 光源、10° 视场测量,判定以双方封样为准而不是 Pantone 纸质色卡。ΔE 超过 3.0 肉眼可明显分辨,这类偏差我们会在产前样阶段就提出来重做。
一位返单客户投诉:第二批货和第一批颜色不一样,要求全部退回。我们把两批的留样摆进对色灯箱一比,D65 光源下确实能看出差别,实测 ΔE 在 2.4 左右。翻订单记录才发现,第一批用的是染厂 A 缸的布,第二批因为交期紧换了染厂 B 缸,两缸的染料批号不同,配方一样也做不到完全一样。
这个案例里,我们的责任是把换缸这件事提前告知;客户的误解是以为「同一支色号就该一模一样」。本文把对色这件事拆开讲透:先说清楚为什么不可能完全一致,再给 ΔE 的读法与我们的判定口径,然后解释缸差与批差的来源与控制手段,最后是可以直接执行的对色流程。面料本身的差异可以看面料选型指南(PDF);涉及印花与刺绣的对色,工艺差异在精细工艺服务页另有说明。
为什么做不到完全一致:四层不可控因素
第一层是染料本身。同一支染料,不同生产批号的强度会有 ±3-5% 的波动,染厂按配方称料时按标称强度计算,实际强度差一点,颜色就偏一点。这是化工行业的常态,不是染厂偷工减料。
第二层是纤维的上色率。涤纶、尼龙、棉三种纤维对同一支分散染料的上色率差别很大;即便都是涤纶,600D 与 900D 的纱线截面与捻度不同,表观颜色也会有差。同一块布上如果拼接了不同成分的材料(比如涤纶主体配尼龙补强片),想让两者颜色完全一致几乎不可能。
第三层是染缸条件。缸内温度曲线、浴比、升温速率、pH 值、助剂浓度,每一项的小幅波动都会造成缸与缸之间的色差。染厂的经验值是一次染色成功率通常在 70-85%,剩下的要回修,回修布的颜色与原缸布又会有细微差别。
第四层是后整理。涂层、压光、防泼水整理、贴合都会改变表观颜色——同一块布上了 PU 涂层之后,明度普遍下降,颜色变深。这也是为什么「先染色后涂层」的面料,颜色必须在涂层之后确认,而不是在染色后确认。
ΔE 怎么读:把色差变成一个可以验收的数字
ΔE(Delta E)是 CIE Lab 色空间里两个颜色的综合距离值,数字越小越接近。我们的测量条件是:D65 标准光源、10° 视场、面料折叠 4 层不透光、同一台分光光度仪、每块布取 3 个点取平均。换条件测出来的数字不能直接比较,这一点必须先统一。
| ΔE 区间 | 肉眼感受 | 判定 | 处理方式 |
|---|---|---|---|
| 0-0.5 | 几乎不可辨 | 优 | 直接放行 |
| 0.5-1.5 | 极轻微,需并排比对才看得出 | 良 | 直接放行 |
| 1.5-2.5 | 轻微,单看不明显,并排可辨 | 可接受 | 同批放行;跨批需告知客户 |
| 2.5-3.5 | 可察觉,多数人一眼能看出 | 临界 | 重新评估,通常要求重做或降级使用 |
| >3.5 | 明显,属于两个颜色 | 不合格 | 拒收,面料退回染厂回修 |
我们把默认口径定在同批 ΔE ≤2.0、跨批 ΔE ≤3.0。同批指同一缸布、同一生产批次做的货;跨批指不同缸布或不同订单批次。允许跨批放宽 1.0,是因为染缸波动这一层无法消除。如果客户的产品对颜色一致性要求极高(比如同一只包上有多个拼片、或者需要与已有的成品色严格匹配),我们可以在下单时约定更严的口径,比如全批 ΔE ≤1.5,代价是面料成本上浮 8-20% 且交期延长 5-10 天,因为要专门安排同缸染色。
缸差与批差:两个不同的概念,控制手段也不一样
缸差是指同一订单内,不同染缸产出的布之间的色差。控制手段是「同一订单尽量同缸染色」——但一缸的容量有限,常见缸型一次能染 300-1,500 米,超过这个量就必须分缸。分缸时我们要求染厂连缸(连续排产、用同一批染料),把缸差压到最小,并在裁床环节按缸分批裁片,避免同一只包上出现两个缸的布。
批差是指不同订单批次之间的色差。控制手段是留样:每批大货布我们留 0.5 米标准样,标注缸号与日期,存档 24 个月。返单时以这个留样为对色基准,而不是以客户手上的成品为基准——因为成品在客户那里可能已经晒过、洗过,颜色本身变了。
还有一个容易被忽略的情况:客户拿来的对色基准如果是两年前的成品,那个颜色已经不可靠。涤纶面料在日光下长期暴露,褪色与黄变是必然的,尤其是浅色系。遇到这种情况我们会建议重新确认一个基准,双方封样后再生产。
Pantone 纸质色卡为什么不能直接用来对色
这是最常见的误解。Pantone 色卡是纸张或棉布标准(TCX 棉布版、TPG 纸版),而包袋面料绝大多数是涤纶或尼龙。材质不同带来三个差异:一是光泽,涤纶长丝有丝光,纸卡是哑光,同样的 Lab 值看起来就是不一样;二是织纹,面料有纹理,纸卡是平的,纹理会改变明暗;三是厚薄,纸卡单层,面料折叠后透光性不同。
可行的做法是:用 Pantone 色号作为沟通起点,然后由我们打一块「手织样」(lab dip,实验室小样)给你确认,尺寸通常 10 cm × 10 cm,一缸可以打 3-5 个梯度样供选择。你确认其中一块之后,这块就是封样基准。这个过程叫「打色样」,常规 5-8 个工作日,染色难度大或需要多次回修时会延长到 12-15 个工作日。
如果客户坚持要「按 Pantone 色卡验收」,我们会在合同里注明验收基准是双方封样而非色卡,避免出货时各执一词。这不是推卸责任,而是把不可控变成可控——封样是实物,色卡是参考。
同色异谱:为什么灯箱下对上了,太阳下不对
同色异谱(metamerism)指两个颜色在某一光源下一致、在另一光源下不一致。原因是两者的光谱反射曲线不同。这在拼色订单里是高频问题:包身用涤纶、织带用尼龙、缝纫线又是另一种材质,三种材料在 D65(日光)下对上了,在 TL84(商场荧光灯)下就可能全都偏。
控制办法是三点:一是在下单时明确主要销售场景的光源(户外用品看 D65,商超零售看 TL84,餐饮与酒店看 A 光);二是要求所有拼片材料在同一光源下同时比对,而不是分别比对;三是缝纫线这一项单独确认——线的材质与布不同,最容易在换光源时暴露,我们常规做法是按布色配线并要求线厂提供同缸线。
色差争议怎么处理:把判定标准前置到合同里
色差争议之所以难处理,是因为大多数订单在下单时没有约定判定标准,等到出货后才发现双方对「差多少算不合格」的理解完全不同。我们的做法是在合同的技术附件里写清四条:测量仪器型号与测量条件(D65、10° 视场、折叠层数、取点数量)、判定阈值(同批与跨批分别写)、判定基准(双方封样的编号与封存日期)、以及超出阈值时的处理方式(退货、降价接收、还是局部换片)。
这四条里最容易漏的是第四条。色差超标之后,理论上有三种处理方式:整批退回面料重做、按约定折扣降级接收、只对暴露部位换片。三者的成本差别巨大——整批重做等于重走一遍 35-50 天的交期,降级接收可能只是让利几个百分点,局部换片则要看结构是否允许拆换。提前约定好,出了问题就不用临时谈判。
还有一点要说明:我们不承诺「绝对没有色差」,也不承诺「与某国际品牌的成品完全一致」。这类承诺在染整环节无法实现,写进合同只会制造后续纠纷。我们能承诺的是按约定的 ΔE 阈值执行判定,并且在大货布到厂这个节点就做比对,把问题拦在裁床之前。
常见误解 → 真实情况
误解一:颜色可以做到 100% 一致。真实情况是染整行业做不到。能做的最多是「在约定光源下、约定 ΔE 范围内一致」。把这句话写进规格书,比追求一个不存在的目标更实际,也更少争议。
误解二:ΔE 越小越好,越小越容易做。真实情况是 ΔE 收紧一档,成本与交期都要加。全批 ΔE ≤1.5 的订单通常要安排同缸染色并增加回修轮次,面料成本上浮 8-20%、交期延长 5-10 天。建议按产品定位设阈值,不要默认拉到最严。
误解三:面料色差只在布厂,成衣厂没关系。真实情况是裁床与车缝环节也会放大色差。同一只包的不同裁片如果来自不同缸且没有分批管理,拼起来就会有色档。我们在裁床按缸号分批、同缸同包,这一条是执行层面的关键控制点。
对色流程:六步走完,色差争议基本消失
- 提供色号(Pantone TCX/TPG 或实物样),并说明使用场景与主要光源。
- 我们打色样,一次提供 3-5 个梯度供选择,周期 5-8 个工作日。
- 你在标准光源箱下确认其中一块,如需微调,回修一轮加 3-5 个工作日。
- 确认样双方各留 2 份,标注缸号、日期、光源条件,封存。
- 大货布到厂后先与封样比对,ΔE 超范围直接退回,不进裁床。
- 裁床按缸号分批,同缸同包;成品抽检在标准光源下与封样比对。
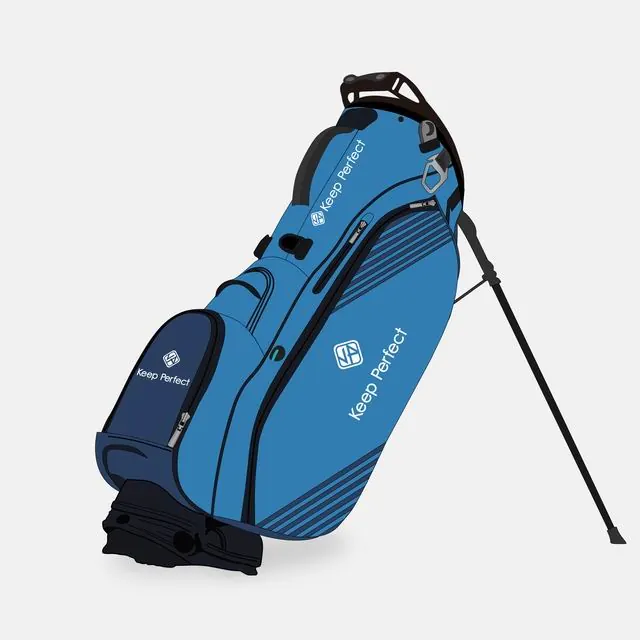
把这六步走完,颜色这件事就从「感觉不一样」变成「ΔE 是多少」。拼色较多的款式(比如高尔夫球袋定制品类页里的多片拼接款)尤其要走完前四步,否则缸差会在成品上被放大。下单前把色号、光源与允许的 ΔE 范围发给我们,我们回一份对色计划与打样排期。
常见问题
能不能做到颜色完全一致?
做不到。染整行业能承诺的只是在约定光源下、约定 ΔE 范围内一致,把这一条写进规格书比追求绝对一致更实际。
你们的 ΔE 判定标准是多少?
同批 ΔE ≤2.0、跨批 ΔE ≤3.0,测量条件为 CIE Lab 色空间、D65 光源、10° 视场,每块布取 3 点平均。
ΔE 2.0 肉眼能看出来吗?
单看基本看不出,并排比对可以察觉。ΔE 超过 3.0 大多数人一眼就能分辨,属于临界区。
什么叫缸差?怎么控制?
缸差是同一订单内不同染缸的布之间的色差。控制办法是连缸排产、用同一批染料,并在裁床按缸分批裁片,做到同缸同包。
什么叫批差?返单怎么保证一致?
批差是不同订单批次之间的色差。我们以每批留存的 0.5 米标准样(标注缸号与日期,存档 24 个月)作为返单对色基准。
能用 Pantone 色卡直接验收吗?
不建议。色卡是纸版或棉布版,包袋面料多为涤纶,光泽、织纹、透光性都不同。正确做法是先打色样确认,再以双方封样验收。
打色样要多久?
常规 5-8 个工作日,一次提供 3-5 个梯度样供选择。染色难度大或需多次回修时延长到 12-15 个工作日。
能不能指定更严的色差要求?
可以。例如全批 ΔE ≤1.5,代价是面料成本上浮 8-20%、交期延长 5-10 天,因为要安排同缸染色并增加回修轮次。
为什么灯箱下对上了,太阳下不对?
这是同色异谱:两种材料的光谱反射曲线不同,在某一光源下一致、另一光源下不一致。拼色订单要在主要销售场景的光源下统一比对。
拼色订单怎么避免色档?
所有拼片材料在同一光源下同时比对,缝纫线单独按布色配并要求同缸线,裁床按缸号分批、同缸同包。
浅色系是不是更容易有色差?
是。浅色的染料浓度低,配方波动的相对影响更大,且日光下的黄变更明显。浅米色、浅灰这类颜色建议把验收阈值放宽 0.5。
涂层面料的颜色什么时候确认?
在涂层之后确认。涂层会降低明度让颜色变深,先染色后涂层的面料不能在染色阶段定色。
拿两年前的成品来对色可以吗?
不建议。面料长期暴露会有褪色与黄变,旧成品已经不是可靠基准。建议重新确认一个基准并双方封样。
大货布色差超范围怎么办?
在面料到厂环节就与封样比对,超范围直接退回染厂,不进裁床。这一步拦下来,成本远低于做成成品后再处理。
对色需要什么设备?
标准光源箱(至少含 D65、TL84、A 三种光源),有条件再配分光光度仪。靠手机屏幕或办公室日光灯对色得到的结论不可靠。
继续看
先打一块色样再谈大货
把 Pantone 色号或实物样、使用场景与允许 ΔE 范围发给我们,我们出 3-5 个梯度色样,你在灯箱下确认后再排产。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
LOGO 工艺常见问答:哪种不掉
16 组 LOGO 工艺问答给出耐掉排序与选型结论:硅胶胶章厚度 0.8-2.0 mm 最耐洗、刺绣字高需 ≥5 mm、丝印版费 80-300 元/色、热转印渐变可接受但不耐刮,附 40℃ 机洗 5 次测试口径与下单清单。
材料与工艺600D、900D、1680D 怎么选:D 数与克重对照
同样叫涤纶,600D 与 1680D 的报价能差一倍。本文讲清 D 数(旦尼尔)与 gsm(克/平方米)的区别、六种常用规格的对应场景与成本带、PU/PVC/TPU 涂层怎么选,以及报价单上的五个面料陷阱。
问答 · 样品与大货样品与大货常见问答:会不会不一样
15 组样品与大货问答给出差异控制口径:打样 6-10 个工作日、复杂款 12-15 个工作日,加急 3 个工作日出样加收 50%,同款免费改 2 次、第 3 次起 200-400 元/次,附四个差异来源对照表与三道闸控制清单。
参考与延伸
- 美国国家标准与技术研究院 —— 计量、色度与标准参考数据的公开资料。
- OEKO-TEX 纺织品有害物质检测 —— 染料与助剂的化学物质限量检测体系。