直接回答:手袋 LOGO 分五金件、面料表面、吊牌纸卡三类载体。五金做压铸需开模,走项目制 3,000-8,000 元/项目;面料表面做高频压印或烫金需刀模 200-600 元;丝印与刺绣版费 80-300 元/色。线宽小于 0.8 mm 的细笔画要换工艺。
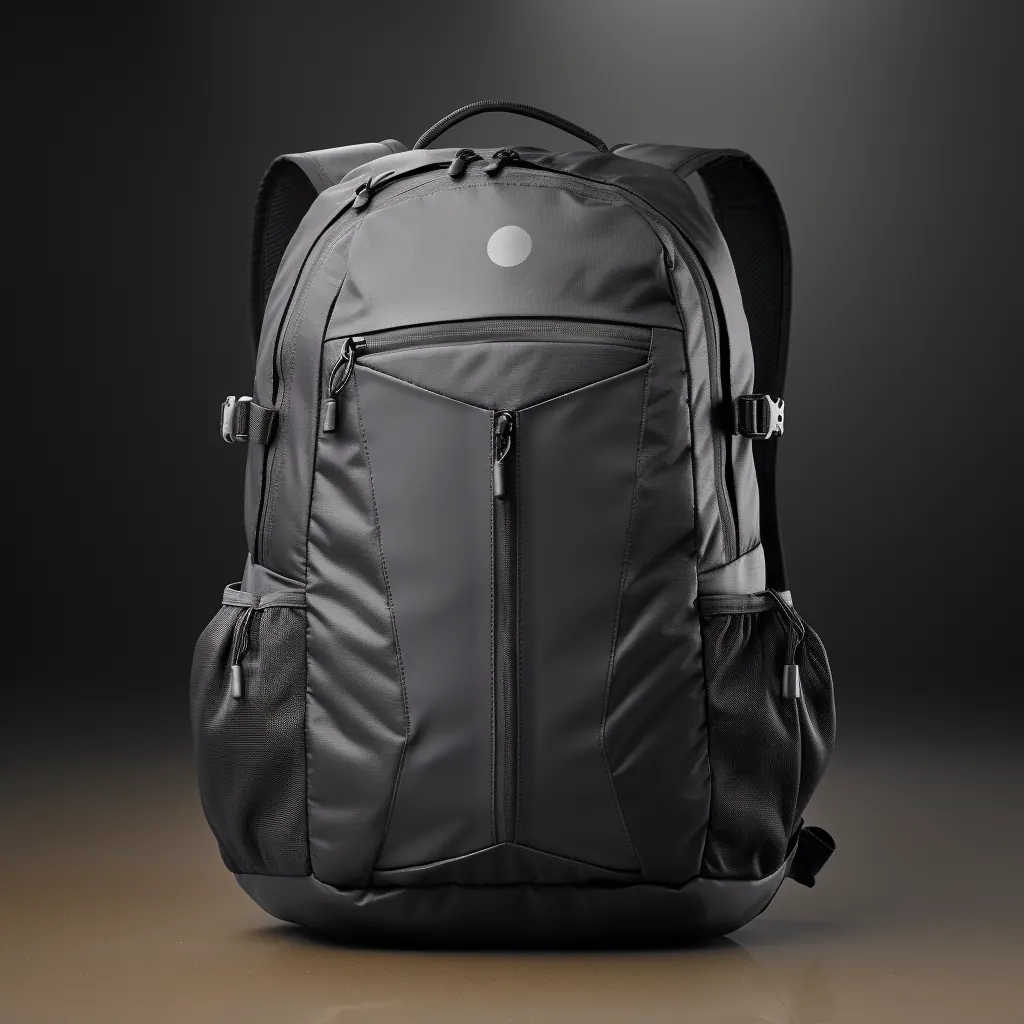
上个月一位客户发来一份 AI 源文件,问「这个 LOGO 直接做上去要多久」。我们打开看了两分钟就回了个问题:这枚标里有三段笔画宽度不足 0.6 mm,做在五金上会被压铸填死,做在面料上会被丝印糊掉,做在织唛上干脆织不出来。他后来把标改了一次,把细笔画加粗到 1.0 mm,整件事才顺下来。
手袋是包袋品类里 LOGO 出现位置最多、工艺选项最广的一个:五金锁扣、拉链头、面料正面、内里织唛、吊牌纸卡,五个位置可以分别用五种做法。选错工艺的直接后果不是贵,而是做不出来或者做出来糊——而這件事往往要到打样出来才被发现,白等 6-10 个工作日。本文按三类载体把手袋 LOGO 的可选工艺、各自的线宽下限、费用与周期逐项拆开,并说明哪一类我们必须先拿到商标授权才做。手袋的完整开发路径见手袋定制品类页,工序细节可对照精细工艺与手工工序说明。
先分清三类载体:五金件、面料表面、吊牌纸卡
五金件上的 LOGO 是最高档也最贵的一类,常见形式有锁扣正面、拉链头、铭牌、脚钉、D 扣五种。它的优点是耐磨损、立体感强;代价是要开模,且起订量受五金厂限制。面料表面的 LOGO 是最常用的一类,包括高频压印(也叫高周波压印)、烫金烫银、丝印、刺绣、织唛、激光雕刻六种,不需要开模的占多数。吊牌纸卡属于包装层,包括纸质吊牌、织唛挂牌、不干胶标、条码标,它可以承载最多的信息,但也是最容易被当作「外协小件」而忽略质量的一环。
一个常被误解的顺序问题:很多客户先定面料工艺,再让五金去「配一下」。真实情况是五金开模周期通常 15-25 天,比面料打样 6-10 个工作日更长,五金应该先启动。排产时把五金当作关键路径的第一项,能省下至少一周。
五金 LOGO:压铸、蚀刻、激光三条路的门槛
压铸是把熔融锌合金或铝合金压进模具成型,适合做立体浮雕效果的 LOGO。它的线宽下限大约在 0.8-1.0 mm(凸起的阳文比凹下的阴文要求更宽),字高建议不低于 3 mm,深度 0.3-0.8 mm。压铸必须开模,模具费属于项目制,按 3,000-8,000 元/项目单列,模具寿命通常在 5-10 万模次,未达到约定模次的模具费归属按合同约定执行。压铸的优点是单件成本随批量摊薄后很低,缺点是改一次字就要重开模。
蚀刻(化学蚀刻)与激光雕刻都不需要开模,直接在现成的五金坯件上加工。蚀刻可以做深度 0.1-0.3 mm 的凹字,线宽下限 0.4 mm 左右,适合细笔画;激光雕刻线宽可以更细到 0.3 mm,但只能做单色、浅表层,深度通常 0.05-0.15 mm,长期摩擦会变淡。这两条的取舍很清楚:批量大、要立体感选压铸;批量小、笔画细、要低成本选蚀刻或激光。
五金 LOGO 还有一项必须提前定:表面处理。同一颗锌合金铭牌做亮铬、哑镍、枪色、古铜四种电镀,成本差异不大但交期不同,枪色与古铜属于特殊电镀,通常比常规亮铬多 3-5 天。电镀颜色与面料颜色的搭配建议先做实物比对,屏幕色值在金属件上几乎必然偏色,跨批次还要各留 2 只封样。
面料表面 LOGO:六种做法的线宽与手感差异
高频压印(高周波压印)利用高频电场让 PU/PVC 材料分子发热软化后压出凹凸,是 PU 手袋上最常见的一种。压印深度 0.3-0.8 mm,需要刀模或铜模,费用 200-600 元,线宽下限约 1.0 mm。它只在含 PVC/PU 涂层的材料上有效,真皮和纯涤纶面料压不出清晰边缘。
烫金烫银是把电化铝箔通过热压转移到面料或皮革表面,温度区间通常 120-160℃、时间 8-15 秒、压力按面料厚度调。烫金的线宽下限可到 0.6 mm,能做出金属光泽,代价是耐摩擦性一般——我们建议烫金位置避开口部、底部这些高频摩擦区,或者改做局部烫金加保护油。真皮上的烫金附着力优于 PU,这是真皮在 LOGO 工艺上的一个优势。
丝印适合做大色块与渐变,网目常用 120-180 目,线宽下限约 0.8 mm,制版费 80-300 元/色,套色越多成本越高。刺绣立体感最好,适合织唛与包身绣花,字母高度建议不低于 5 mm,针数密度按图案面积计,制版费同样 80-300 元/色。织唛是把 LOGO 织进聚酯缎带里,宽度常见 10-50 mm, sewing 在接缝或内袋边上,细笔画会被纬纱并掉,线宽低于 1.0 mm 的标不建议织唛。
真皮与 PU 的 LOGO 工艺差别
真皮的优势是能压出清晰的永久性痕迹。真皮可以做高温压印(用铜模加温压出凹陷并定型),压出的 LOGO 是永久变形,不会掉;也可以做激光雕刻,通过气化表层做出 0.2-0.5 mm 深的浅色痕迹,适合做整幅花纹。真皮不适合做大面积丝印,因为皮革表面有毛孔与纹理,油墨附着力与平整度都受限,容易在折弯处开裂。
PU 的优势是可涂层、可压印、颜色一致性好。PU 上做高频压印效果最稳,做丝印与烫金也都能接受。PU 的一个坑是迁移:浅色 PU 遇上深色边油或深色油墨,放置 30-60 天可能出现颜色迁移,我们会在打样阶段做 40℃ / 72 h 的加速迁移观察,有风险就换材料或加隔离层。
还有一处经常被忽略的配合问题:LOGO 位置与版型挺度会互相影响。把一枚大面积压印放在软质手袋的前幅中央,压印区的硬度会明显高于周围,装东西后那一块容易出现不平整的鼓起。我们建议压印面积不超过前幅面积的 15%,且 LOGO 边缘距裁片缝合线留 12-20 mm,避免压印受热把缝线压出印痕。
吊牌与标识:别在这一环漏掉合规信息
吊牌能承载的远不止 LOGO。国内线下渠道收货时通常要求吊牌上写清产地、纤维成分与含量、执行标准编号、规格型号、安全类别这几项;含纺织面料的部分按 GB 18401 国家纺织产品基本安全技术规范标注安全类别,箱包类常用的行业标准是 QB/T 1333 背提包一类。标准号会修订,下单前请以现行有效版本为准,我们按客户书面指定的版本排版印刷,不替客户判断该用哪一年版本。
吊牌尺寸常见 55 × 90 mm 与 70 × 120 mm 两种,材质从 250 g/㎡ 铜版纸到 350 g/㎡ 特种纸都有,做异形要开刀模。条码部分,零售商品条码属 GS1 体系分配(EAN-13 为 13 位、UPC-A 为 12 位),模块宽基准 0.330 mm、左右静区各留 5 mm 以上、条码高度不低于 12 mm;条码区不要放在红金底色上,条空反射率差被压缩后扫描枪容易读不出。这些信息的最终文案由客户提供,我们按文案排版印刷,不替客户做法规判断,商标授权的边界在知识产权与模具条款页里写清楚了。
| 序 | 工艺 | 适用载体与参数 | 费用与周期 |
|---|---|---|---|
| 1 | 五金压铸 | 锁扣、拉链头、铭牌;线宽下限 0.8-1.0 mm,深度 0.3-0.8 mm | 项目制 3,000-8,000 元/项目;开模 15-25 天 |
| 2 | 五金蚀刻 | 现成五金坯件;线宽下限 0.4 mm,深度 0.1-0.3 mm | 无需开模;随五金采购周期,通常 10-18 天 |
| 3 | 激光雕刻 | 五金与真皮;线宽下限 0.3 mm,深度 0.05-0.15 mm | 无需开模;打样 6-10 个工作日内完成 |
| 4 | 高频压印 | PU/PVC 涂层面料;深度 0.3-0.8 mm,线宽下限 1.0 mm | 刀模 200-600 元;打样 6-10 个工作日 |
| 5 | 烫金烫银 | 真皮与 PU;温度 120-160℃,时间 8-15 秒,线宽下限 0.6 mm | 版费按色计;需避让高频摩擦区 |
| 6 | 丝印 | 大面积色块;网目 120-180 目,线宽下限 0.8 mm | 制版 80-300 元/色;套色数越多成本越高 |
| 7 | 刺绣 | 织唛与包身绣花;字母高度不低于 5 mm | 制版 80-300 元/色;按针数计费 |
| 8 | 织唛 | 接缝与内袋边;带宽 10-50 mm,线宽下限 1.0 mm | 织唛另计;洗后 30-50 次仍可读 |
| 9 | 吊牌纸卡 | 55 × 90 mm 或 70 × 120 mm;250-350 g/㎡ | 印刷起量另议;异形需开刀模 200-600 元 |
下单前的 10 项 LOGO 确认清单
- 源文件:提供矢量文件(AI / EPS / PDF),不要用位图——位图放大后会失真,无法做刀模。
- 最小线宽:确认标中最细笔画不低于 0.8 mm,低于这个值要改标或换工艺。
- 字高:五金件字高不低于 3 mm,刺绣字母高度不低于 5 mm。
- 位置:确定 LOGO 落在五金、面料、织唛还是吊牌上,多处使用分别标注。
- 颜色:给出专色号(潘通色号或实物色样),不要只用屏幕色值。
- 工艺参数:压印深度、烫金温度与时间、丝印网目按工艺写进工艺单。
- 摩擦测试:LOGO 位置是否落在高频摩擦区,是的话要做耐摩擦确认。
- 费用口径:刀模 200-600 元、制版 80-300 元/色、五金开模 3,000-8,000 元/项目逐项确认。
- 抵扣规则:下单满 500 件打样费全额抵,刀模费满 1,000 件抵,写进合同。
- 授权文件:商标证明或授权书,以及吊牌上的产地、成分、执行标准等文案终稿。
把这份清单在第一次询盘时就填好,能省掉至少一轮来回。需要保密的款式可以先签双向保密协议模板,再发图纸与源文件;涉及整套品牌开发节奏的,可以对照品牌 ODM 定制服务里的流程安排打样节点。
常见问题
手袋 LOGO 有哪几类做法?
分五金件、面料表面、吊牌纸卡三类载体。五金常用压铸、蚀刻、激光;面料常用高频压印、烫金、丝印、刺绣、织唛;吊牌为印刷件。
LOGO 的最小线宽有什么要求?
五金压铸约 0.8-1.0 mm,蚀刻 0.4 mm,激光 0.3 mm,高频压印 1.0 mm,烫金 0.6 mm,丝印 0.8 mm。细于下限要改标或换工艺。
五金开模要多少钱、多少天?
五金压铸模属项目制,按 3,000-8,000 元/项目单列,开模周期通常 15-25 天,比面料打样更长,应作为排产关键路径先启动。
蚀刻和激光还需要开模吗?
不需要。两者直接在现成五金坯件上加工,适合小批量与细笔画,代价是深度浅(蚀刻 0.1-0.3 mm、激光 0.05-0.15 mm),长期摩擦会变淡。
高频压印能用在真皮上吗?
不能。高频压印依赖 PVC/PU 涂层分子发热软化,真皮与纯涤纶面料压不出清晰边缘。真皮应改用高温压印或激光雕刻。
烫金为什么会掉?
烫金是箔层热压转移,耐摩擦性一般。建议避开口部与底部这类高频摩擦区,或改做局部烫金加保护油;真皮上的附着力优于 PU。
丝印和刺绣的版费怎么算?
两者制版费均为 80-300 元/色。丝印套色越多成本越高,刺绣另按针数计费,字母高度建议不低于 5 mm。
织唛适合什么样的 LOGO?
织唛适合笔画较粗的标,带宽常见 10-50 mm。线宽低于 1.0 mm 的细笔画会被纬纱并掉,织出来会糊。
吊牌上必须写哪些信息?
国内线下渠道通常要求产地、纤维成分与含量、执行标准编号、规格型号、安全类别。我们按客户书面指定的标准版本排版,不替客户判断版本。
吊牌上的条码有什么尺寸要求?
模块宽基准 0.330 mm(允许 0.264-0.660 mm),左右静区各留 5 mm 以上,条码高度不低于 12 mm,条码区不要放在红金底色上。
做别人的品牌 LOGO 需要什么文件?
需要商标注册证明或授权文件,无法提供的订单我们不接。模具与版费的产权归属按知识产权与模具条款执行。
打样费和刀模费能不能抵扣?
可以。下单满 500 件打样费全额抵,刀模费满 1,000 件抵。这两条建议直接写进合同,避免后期争议。
浅色 PU 做 LOGO 有什么风险?
有颜色迁移风险,深色油墨或边油可能在 30-60 天内渗到浅色 PU 上。我们会在打样阶段做 40℃ / 72 h 加速观察,有风险就换材料。
LOGO 工艺确认要多久?
不含五金开模的工艺,打样通常 6-10 个工作日出样,复杂款 12-15 个工作日;加急 3 个工作日出样需加收 50% 且面料有现货。
继续看
先把 LOGO 文件与授权备齐,再开版
把矢量文件与商标授权发过来,我们先判断线宽与工艺可行性,再报价与排打样。微信/手机:177 5002 0688。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
手袋的差异化定位:从版型到调性的完整路径
成本只差 20 元的两只手袋,终端可以一个卖 199 元一个卖 599 元。差别在版型挺度、材料、五金、工艺复杂度、包装这五层各自选的档位。本文给出 80-1,200 元五个价格带的配置对照表与 10 项定位自检清单。
手袋 · 手袋质检验收手袋的质检要点与验收标准:外观件怎么判
手袋退货争议多数不是开线,而是油边、五金与对称性这类外观项没有事先约定判定口径。本文给出致命、主要、次要三级缺陷的判定阈值,覆盖油边 0.4-0.8 mm、对称差 5 mm、灰卡 4 级等 12 项参数,附可写进合同的逐只核对清单。
报价与成本箱包报价单怎么读:面料、工费、辅料、模具逐项拆
一张合格的箱包报价单应该分六块:面料、工费、辅料、LOGO 工艺、模具打样、包装物流。本文逐项说明每块怎么核、常见虚高的地方在哪、5 个必须追问的危险信号,并给一版含 7 项必留信息的报价单存档模板。
参考与延伸
- GS1 条码标准 —— 零售商品条码(EAN-13、UPC-A)的编码规则与分配体系说明。
- 国家标准全文公开系统 —— 查询吊牌上执行标准编号现行有效版本的公开渠道。
- 国家市场监督管理总局 —— 产品标识标注与消费品相关规定的主管部门站点。