直接回答:追求外观差异化、轻量贴合、透气与局部弹力的选飞织;要求结构承载、印刷精度与长期尺寸稳定的选梭织。飞织一体成型,废料率只有 3-8%,远低于梭织裁剪的 12-25%;代价是尺寸公差放宽到 ±5-10 mm,起订受机型排产约束,小批量单价反而更高。
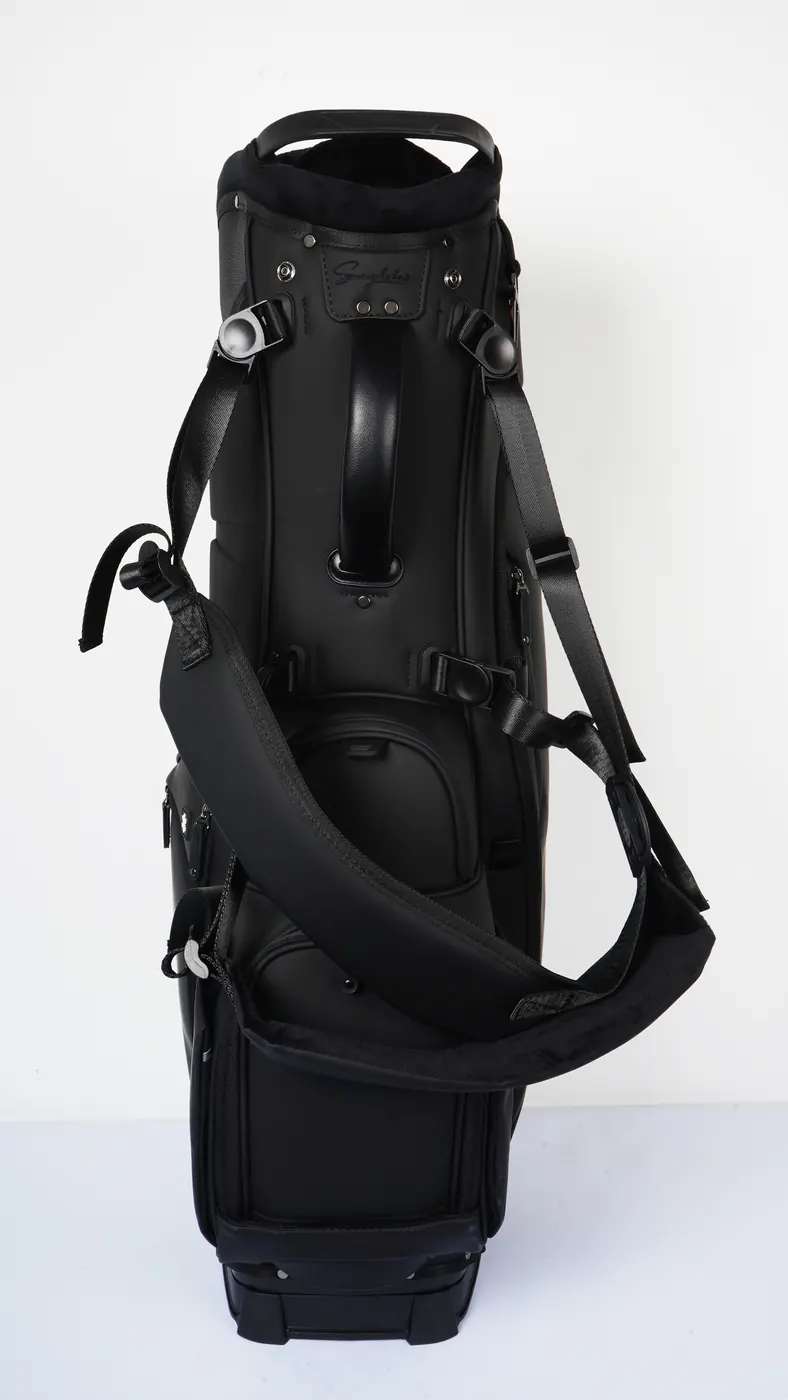
一位做运动休闲包的客户拿着一张参考图来问能不能做:整体是一只没有明显拼接线的包身,中间网眼密集、两侧密度高,像运动鞋的鞋面那样。这是典型的飞织(一体成型针织)外观。报价打完两份之后他自己吃了一惊——飞织版的单价比他原本设想的贵了大约 40%,而且起订湓要 800 件才能排得进车。后来这个项目拆成了两部分:日常走货的主线用梭织,限量配色才走飞织。
本文解决的是织造路线的选择:飞织与梭织在结构、手感、尺寸精度、成本结构上的差别,以及为什么「飞织不用裁不多道缝,应该更便宜」这个判断多数时候不成立。飞织类产品的现有做法可以看飞织包品类页;运动产品的整体方案可参考运动科技方案。
先给结论:什么时候选飞织,什么时候选梭织
选飞织的三类情况。第一,要把「外观差异化」当作卖点:飞织可以在同一片面料内做出密度渐变、镂空区域、甚至是分区彩条,这种效果用梭织要多片拼接才做得到,而拼接线本身就是视觉干扰。第二,产品需要贴合身形或者要有局部弹力:线圈结构天然具备横向延伸,贴合处的压迫感更小。第三,数量足够大、款式生命周期较长:只有在机器排产有规模效应的情况下,飞织的单件成本才下得来。
选梭织的三类情况。第一,要承载:梭织布的尺寸稳定性好得多,受力后伸长有限,适合要维持版型、带内衬结构的包款。第二,要印刷精度:无论是丝网印还是转移印花,梭织的平整表面都能保证图案边缘清晰;针织表面有线圈起伏,细线条容易失真。第三,订单量小、周期紧:梭织走常规面料现货加裁缝路线,200 件就能做,交期也可预期。
结构差别:线圈串套与经纬交错
梭织是把两组纱线按经向与纬向垂直交织,形成近乎不可压缩的稳定平面。它的伸长率小,常见经纬向伸长都在个位数百分比;好处是尺寸稳定、版型挺括,加压定型与贴合工序也更好控制。
针织是把纱线弯成线圈,再由线圈相互串套成布。因为线圈本身可以变形,这种结构的横向延伸明显,受力后延展、卸力后回弹。这既是卖点也是风险:要保形的位置得靠二次补强处理,常见手法是在易拉长的位置加密组织、加一层衬,或者沿受力方向加缝一道限位。
正因为线圈可以串套成型,飞织才能做到一体成型:整片包身直接由机器织出来,看不到拼接缝。我们还可以在同一片布上分区设计出不同密度——需要透气的区域用粗针距、受力的区域用高密度,甚至可以把穿绳或肩带的孔位直接织出来。
成本结构的三个陷阱
第一个陷阱是把废料率当成全部。飞织确实省料:一体成型的废料率通常只有 3-8%,而梭织要经过裁剪,同一只包的废料率常见 12-25%,形状越不规则浪费越多。但省下的原料钱往往被机器工时吃掉——一台横机织一片包身的节拍常按十几到几十分钟计,还要算上换纱与调试的时间。
第二个陷阱是起订量门槛。飞织要排进机台的生产计划,实际起订数通常高于常规缝制款的 500 件/款/色,低于这个数量时单件成本会明显上升。梭织走的是常规面料加裁缝路线,500 件/款/色可做,现货款还可议到可议下限。
第三个陷阱是不良率的计算方式不同。梭织裁坏一片,损失是一片;飞织如果在织的过程中出错,往往是整片报废,而且要等这一循环结束后才会被发现。所以飞织报价里必须留出更高的损耗比例,这一项通常就把省下来的原料钱抵掉大半。
七项对照:成本、耐用、重量、手感、起订、交期、适用
下表按我们给客户做织造路线初筛时常用的七个维度排列,数值为常见区间,具体以当次打样实测为准。
| 对比项 | 飞织(针织) | 梭织 | 选型含义 |
|---|---|---|---|
| 成本 | 机时成本高,还要留出更高的损耗比例 | 面料成卷采购,裁剪损耗一目了然 | 产量到一定规模之后飞织才有成本优势 |
| 耐用 | 怕勾丝,粗针距区域更容易被钩住 | 经纬交织,抗勾丝能力更强 | 日常高频使用优先梭织 |
| 重量 | 可做局部减薄与加密,整包更轻 | 要够克重才挺括 | 轻量款飞织优势明显 |
| 手感 | 柔软、有弹性、贴合,透气性好 | 挺括、平整,尺寸稳定 | 运动贴身类选飞织 |
| 起订 | 受机台排产约束,门槛更高 | 500 件/款/色,按结构与面料起订量可议 件 | 小批量首单建议先走梭织 |
| 交期 | 打样含织片调试,常需 15-25 个工作日 | 打样 6-10 个工作日 | 赶档期的项目慎用飞织 |
| 适用 | 轻量、运动、舒适度优先的产品 | 承载、精细印花、结构件多的产品 | 按产品生命周期长短判断 |
这张表里最值得单独拎出来讲的是尺寸公差:针织片的成片尺寸受张力影响,常见公差在 ±5-10 mm;梭织有稳定的经纬结构,控制到 ±3-5 mm 是常规水平。对于要与塑料构件、金属件精密装配的产品,这一项往往直接决定能不能用飞织。
当你选了飞织,还要提前定下来的三件事
- 纱线规格:常见涤纶或锦纶低弹丝,粗细多在 150D-600D 区间,要与织物的密度一起定。
- 机号:也就是每英寸的针数,数字越大织物越细密,常用区间在 12G-18G,要在图纸阶段确认。
- 定型方式:织片出机之后要定型,蒸汽或热定型处理完的尺寸才是最终尺寸,这道工序必须写进流程。
客户常见误解 → 真实情况
误解一:飞织不用裁剪、不必多道车缝,所以更便宜。真实情况是,原料省下来的钱被两件事吃掉:一是机台工时,一片包身的织造节拍常按十几到几十分钟计;二是更高的损耗比例,因为出错往往整片报废。只有在产量足够大、款式生命周期够长时,飞织的成本才压得下来。
误解二:飞织更轻,所以更适合做大承重的包。真实情况是,轻量来自更薄的组织与更少的层数,这恰恰与承重要求相反。线圈结构受力会延展,装到 5 kg 以上如果不做补强,包身形状会明显改变。承重产品要么走梭织,要么在飞织基础上加密并按受力方向做限位。
误解三:只要图好看,工艺就能做出来。真实情况是,飞织是把设计与机器工艺绑在一起的:同一个花纹在不同机号上的效果差别很大,而国内外机器的可用花型密度也有限。我们通常会先织一块小样看实际效果,能不能落地看小样而不看效果图。
飞织的花型是写进机器程序的,调整一个区域的密度或者改动一个花样,都要重写程序并重新试织,这一过程通常要 3-7 天。相比之下,梭织款在产前样阶段换一个印花稿件,常常当天就能再出一版样。换句话说,同样的开发节奏,走梭织可以「先出样再慢慢改」,走飞织则要把每一轮调整的时间提前排出来,否则排产表会一路往后推。
打样与量产的落地节奏
梭织路线常规缝制款打样 6-10 个工作日,复杂款 12-15 个工作日。飞织路线因为要含织片与调试,第一次打样常按 15-25 个工作日计,之后同款复色会快很多。起订量上,梭织执行 500 件/款/色,按结构与面料起订量可议;飞织要按具体机台与排产情况另议,我们会在报价单里写清楚。
打样费常规缝制 300-800 元,刀模 200-600 元,丝印或刺绣版 80-300 元/色;下单满 500 件打样费全额抵,刀模费满 1,000 件抵。大货 35-50 天,自面料到厂、产前样确认、定金到账三项齐备起算。验收默认按 AQL 2.5(ISO 2859-1)抽检,全检可选。
针织类最容易出争议的是尺寸与手感,建议在产前样阶段各留 1 件签字封样,尺寸以成品实测为准。纱线规格与花色可以先在面料选型指南(PDF)里对照一遍,填好之后随询价单发来能少两轮确认。
下一步可以这样做:把这款包的日装载重量、是否要精细印花、配塑料或金属件的位置列表这三项写清楚,对照上面的七个维度过一遍,织造路线基本就定了。
常见问题
飞织和梭织最本质的差别是什么?
梭织是经纬垂直交织,伸长率小、尺寸稳定;针织是线圈串套,横向延伸明显、受力会延展。这个结构差别决定了它们在尺寸公差、印刷精度与承重上的表现完全不同。
飞织的代价到底在哪里?
主要在三处:尺寸公差放宽到 ±5-10 mm(梭织常规 ±3-5 mm)、怕勾丝、起订受机台排产约束。所以精细装配、精印花、高频耐磨的场景要慎重。
小批量能不能做飞织?
能做,但单价会比较高。飞织要排进机台计划,实际起订门槛通常高于常规缝制款的 500 件/款/色;小批量首单我们通常建议先走梭织,量起来之后再切飞织。
18G 与 12G 的区别是什么?
机号指每英寸的针数,数字越大织物越细密。常用区间在 12G-18G,粗针距适合透气网眼与厚实手感,细针距适合外观精细的花型。
两种工艺的成本谁更低?
要看规模。飞织省料(废料率 3-8%)但费机时、损耗比例更高;梭织废料率 12-25% 但工序可预期。产量到一定规模之后飞织才有优势。
做飞织大概多久能出样?
第一次打样因为含织片与调试,常按 15-25 个工作日计。相比之下梭织常规缝制款打样为 6-10 个工作日,这是飞织最容易耽误档期的一处。
能不能一半飞织一半梭织?
可以,这是常见的混合方案:包身用飞织保证外观与轻量,底部、提手根部、拉链条位用梭织补强。好处是扬长避短,代价是要处理两种不同伸长材料的接缝。
印刷图案在飞织上效果如何?
细线条容易失真。针织表面有线圈起伏,印刷效果不如梭织平整。要精细图案建议做提花,也就是把花型直接织进组织结构里。
选了飞织还需要做补强吗?
需要的部位还得做。承重位置、提手根部、包口这些地方仍然要靠缝合或额外补强处理;一体成型减少的只是拼接贴合,不等于取消了所有缝制工序。
纱线规格怎么选?
常见涤纶或锦纶低弹丝,粗细多在 150D-600D 区间。要和织物密度与手感一起定,建议先织一块小样看实际效果。
两种路线的起订量一样吗?
不一样。梭织执行 500 件/款/色,按结构与面料起订量可议;飞织受机台排产约束,门槛更高,具体数量会在报价单里写明。
能不能做两种工艺各打一只样对比?
可以。虽然飞织打样周期更长、费用更高,但对于要上量的款式,两只样品的成本远低于路线选错之后的返工损失。
继续看
写明承重与图形,再决定织造路线
写清装载重量、是否需要印刷图案、对尺寸公差的容忍度,我们据此判断飞织还是梭织,并给出打样方案与报价。微信/手机 177 5002 0688,邮箱 cco@junyuanbags.com。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
600D 与 1680D:厚度不等于耐用
给出明确结论:600D 涤纶约 180-220 g/㎡、1680D 约 350-420 g/㎡,后者耐磨更好但重 1.8-2.2 倍、折边厚 2-3 mm;附 6 项对照表、织法与涂层对耐磨的影响、马丁代尔测试口径与 500 件起订说明。
材料 · 托特面料帆布与尼龙托特:定位差异
给出明确结论:礼赠、重手感、要好丝印效果选 12-16 oz 帆布;通勤、旅行、要轻量防水选 420D-840D 尼龙。附 7 项对照表、盎司与克重换算、提手承重 8-15 kg 的写法与 500 件起订口径。
材料与工艺600D、900D、1680D 怎么选:D 数与克重对照
同样叫涤纶,600D 与 1680D 的报价能差一倍。本文讲清 D 数(旦尼尔)与 gsm(克/平方米)的区别、六种常用规格的对应场景与成本带、PU/PVC/TPU 涂层怎么选,以及报价单上的五个面料陷阱。
参考与延伸
- bluesign 可持续纺织工艺 —— 纺织生产在化学品与资源使用上的公开体系说明,材料评估时可参考。
- Textile Exchange 纺织交流 —— 纤维与再生标准的归属机构,纱线溯源体系可在此查询。