直接回答:潘通色号只能当参照物,不能当验收标准。可执行的做法是在合同里写死三项:色号、ΔE 上限、判定光源。常规涤纶尼龙面料按 ΔE≤1.0 收货,1.0 至 2.0 收货但记录存档,2.0 至 2.5 议价或特采,超过 2.5 退回返工;真皮、涂层布、反光膜类材料上限放宽到 2.5 至 3.0。测量统一在 D65 光源下取 3-5 点取平均。
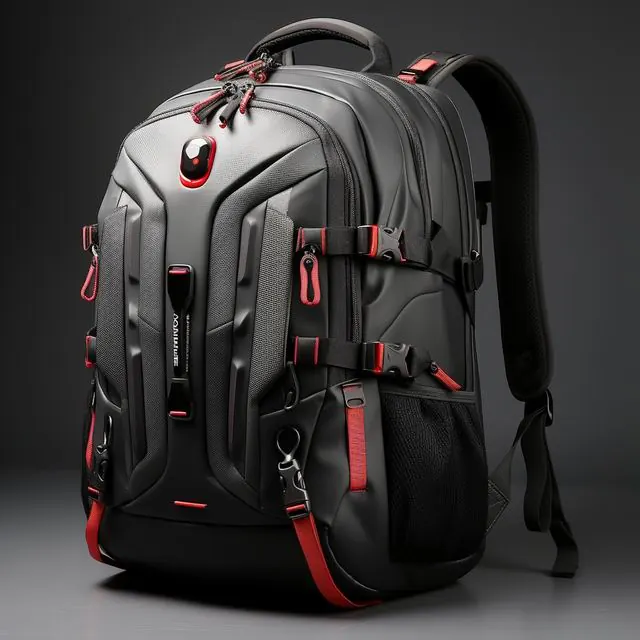
上个月有位客户发来两张照片:左边是他签字确认的样包,右边是第三次翻单的大货。他说「颜色不对,明显偏灰」,我们要他寄 2 只实物回来。收到后用色差仪在同一块前幅上各取 5 个点,读数出来 ΔE 是 1.8——肉眼看得出差别,但又没到「完全两个色」的程度。这类单子最耗人:合同里没写判定区间,双方就只能靠情绪谈。
潘通色号是箱包定制里最容易起争议的一项。甲方觉得给个色号就等于给了标准,工厂觉得照着色号做了就是履约,两边都占理,但缺一把共同的尺子。这篇文章把我们内部用的对色口径完整摊开:ΔE 怎么读、收与退的线画在哪里、缸差和批差到底差在哪、为什么必须留档,以及下单前你该在合同里写死哪几句话。对背包这类大面积单一面料的产品尤其重要,可以直接对照 背包定制品类页 里的材料选项一起看。
给了潘通色号为什么还会差色
潘通色卡是印在纸上的标准色,载体是涂料纸;箱包的载体是涤纶、尼龙、帆布、TPU 复合布、EVA 或真皮。同一色号从纸面转到布面,纤维吸色率、表面反光方式、织纹走向全都不一样,颜色必然发生偏移。这是物理规律,不是做错了。
再往下还有三层变量会叠加。第一层是材质:600D 涤纶和 1680D 尼龙用同一套配方染,吸色深度通常差一个梯度以上,粗旦纱看起来更沉、细旦纱更亮。第二层是后整理:做过防泼水、压光或贴膜的面料,表面反射变了,颜色整体会偏深偏亮一点。第三层是光源和观察角度:同一块布在日光下、白炽灯下、荧光灯下给出的结论可以完全相反,人眼在 45 度角看和垂直看也会不同。
三层叠在一起,就产生了那句最没法执行的话——「看着差不多」。所以我们从来不承诺「跟色卡一模一样」,而是把目标量化:以潘通色号为参照,双方约定 ΔE 上限,在约定光源和观察条件下测量,超出就返工或议价。只有写成这样,这条条款才可能被真正执行。
ΔE 是什么:把「差不多」变成一个可以争议的数字
ΔE(Delta E,中文常称色差值)是仪器测出的两个颜色在 CIE Lab 色彩空间里的距离。人眼可分辨的门槛大约在 ΔE 1.0 上下,受过训练的调色师傅能分辨到 0.5 左右,普通观察者通常要到 ΔE 2.0 以上才会明确觉得「这是两个颜色」。换句话说,ΔE 1.0 以内你基本挑不出毛病,ΔE 2.0 以上就开始影响货架上的一致性了。
计算方法本身是公开的:ASTM D2244 是业内通用的色差计算标准,用 CIE Lab 空间的 ΔE*ab 公式,仪器直接给读数。真正影响结果的是测量条件,有三条必须固定。第一是取样点,布面有织纹和倒毛,一个包面取 3-5 个点取平均值才稳定,只测一点毫无意义。第二是光源,我们默认用 D65(模拟平均日光,色温约 6500K),这也是多数品牌的默认约定。第三是仪器状态,色差仪每次开机做黑白板校准,每季度送外部机构校验一次,仪器本身的重复性误差控制在 ±0.05 以内。
这三件事固定下来,ΔE 才是可复现的数字。否则同一个人上午测和下午测能差 0.3,那就没有讨论的基础,只会变成各说各话。
三档判定:收货、议价、退回的线画在哪
下面这张表是我们对外通用的判定区间。它覆盖的是常规染色面料;特殊材料要单独放宽,理由写在下一节。
| ΔE 区间 | 判定 | 处理方式 | 说明 |
|---|---|---|---|
| ≤ 1.0 | 合格 | 直接收货 | 肉眼基本不可辨,同一货架并排放也看不出差别。 |
| 1.0 - 2.0 | 合格(带记录) | 收货,读数记入批次档案 | 可见但轻微,翻单时作为比对基准,防止逐批漂移。 |
| 2.0 - 2.5 | 特采或议价 | 书面确认后收货,通常按货值 2-5% 折让 | 并排比较时看得出,但单个使用不影响。需客户签字放行。 |
| > 2.5 | 不合格 | 退回返工或重做 | 属于配方或染缸失控,不应由客户承担。 |
| > 4.0 | 严重不合格 | 整批重做,工期重算 | 通常是染错缸或拿错色号,需追溯留档记录定位原因。 |
这套区间的设计逻辑是:把「零色差」这个不可能的目标,换成「在可控区间内的一致性」。我们真正要保证的不是第一只包和色卡一样,而是第 1 只和第 2,000 只一样——后者才是消费者会看到的东西。
材质不同,同一个色号差的量完全不同
把 ΔE 上限一律写成 1.0 是另一种常见错误。有些材料天生就做不到,硬写只会逼出虚假数据和无休止的返工。真皮、涂层布、反光膜、热压 EVA 这类材料的批次离散度本来就大,上限要放宽到 2.5 至 3.0。
具体差多少,取决于三个因素。染色方式:纱染(先染纱再织)的批次稳定性优于匹染(先织布再染),因为纱染的缸次在织造前就已经混合;表面处理:压光、贴膜、涂层都会改变反射,同一批布压光前后读数能差 0.4 至 0.8;纹理深度:粗纹帆布比平纹涤纶更容易出现「同批不同点」的读数跳变,取样点的代表性更差。我们在 高端工艺与面料处理服务 里把这几类处理对颜色的影响单独列了清单,选型阶段可以先避开高风险组合。
常见误解:只看正面就够了
客户验色时最常见的做法是拿起包,对着窗户看正面。这恰恰是最容易漏判的方式。我们建议的检查顺序是固定的四条:正面大面在 D65 光源下取 3 点;侧面和底面各取 1 点,因为包体折边后受光方向变了,缝线压脚附近的拉伸会让布面反光改变;织带、拉链布带、缝纫线与主身并排比对,这三者往往不是同一个染厂,是色偏的高发区;最后把包放在实际使用光线下(比如卖场的暖白光)再看一次,确认没有「跳灯」现象。
跳灯(metamerism,同色异谱)是对色里最麻烦的一项:两个样品在 D65 下读数一致,换到荧光灯或暖白光下却明显不同。原因是两者的反射光谱曲线形状不同,只是恰好在某个光源下积分值相同。避免的办法只有两个:让织带、拉链、缝纫线尽量用同一家染厂的同批次材料,或者在合同里明确「在 D65 与 TL84 两种光源下均需 ΔE≤2.0」。后者会小幅增加成本,但对品牌形象要求高的订单值得做。
缸差和批差:两个被混为一谈的概念
这两件事经常被笼统地称作「色差」,但成因和处理方式完全不同,必须分开写进合同。
缸差,指的是同一个配方在不同染缸里染出来的差异。染缸容量有下限,一批订单量超过单缸产能时就必须分缸,缸与缸之间因为温度曲线、浴比、助剂批次的微小差别,颜色会出现偏移。控制缸差的办法是把同一订单的布尽量排在同一缸,分缸时保留缸号记录,并把不同缸的布分区使用(比如前幅用一缸,侧幅和背幅用另一缸),绝不能混着裁。
批差,指的是不同批次订单之间的差异。翻单时面料厂可能已经换了一批纱线或换了一个染料批次,即使配方一字不改,颜色也会漂移。批差的唯一解法是留档:把上一批的签字确认样、留样布卡、配方单、缸号一起存档,翻单时拿出来做基准比对。没有留档,翻单的色差就没法量化,只能靠记忆,而记忆是不可靠的。
用一句话区分:缸差是同一单内部的空间差异,批差是不同单之间的时间差异;缸差靠分缸管理和分区裁剪解决,批差靠留档和比对解决。
留档清单:这 6 项缺一项,翻单就要吵架
留档是对色工作里最不起眼、但回报最高的一步。我们的每笔对色订单都会产出下面这套档案,客户自己也应当留存一份。做品牌代工的客户尤其要重视,可以配合 品牌 ODM 定制服务 里的资料包一起归档。
- 签字确认样:实物样包或样片至少留 3 份,客户 1 份、工厂品控 1 份、备查 1 份,标注签字日期与批次号。
- 留样布卡:从确认样同批布上裁下 10 cm × 10 cm 布片,避光保存,作为翻单比对的实物基准。
- 潘通色号与版本:写清色卡编号与色卡版本年份,同一编号在不同版本色卡上可能有细微差别。
- 配方单与缸号:染厂的染料配方、助剂用量、缸号、染色日期,翻单时直接复用可大幅缩小批差。
- 色差仪读数记录:确认样的 5 点读数与平均值、光源、仪器编号,作为后续判定的数字基准。
- 存档期限:纸质样与布卡至少保留 24 个月,覆盖多数翻单周期;避光干燥存放,避免褪色导致基准失效。
下单前,把这三句话写进合同
第一句:基准与上限——「颜色以潘通 XXXX C 为参照,以前批签字确认样为基准,ΔE≤1.0(特殊材料按附件清单放宽至 3.0)」。第二句:测量条件——「在 D65 光源下,每个被测面取 3-5 点取算术平均值,使用经校验的色差仪,仪器重复性误差 ±0.05 以内」。第三句:超差处理——「ΔE 在 2.0 至 2.5 之间按货值 2-5% 折让特采,超出 2.5 由供方返工或重做,工期重新计算,返工费用由供方承担」。
这三句话写全,色差争议的处理时间能从平均 3-5 天压到半天以内。写不全,就只能像开头那个客户一样,来回寄样、反复拍照,最后靠人情收场。
对色这一步要花多少时间、多少钱
对色打样按常规缝制款计,周期 6-10 个工作日;需要开 EVA 定型模或做复杂结构的款式延长到 12-15 个工作日。加急可以做到 3 个工作日出样,前提是面料有现货,打样费加收 50%。
费用方面,常规缝制款打样费 300-800 元,如果涉及丝印或刺绣,制版费 80-300 元/色;EVA 定型或开腔内胆款打样费 800-2,000 元,成型模 1,500-4,000 元。刀模费 200-600 元。抵扣规则按我们的公开口径执行:常规款下单满 500 件打样费全额抵,刀模费满 1,000 件抵;EVA 款打样费满 1,000 件抵 50%,模具费满 2,000 件抵 50%。同款免费改 2 次(不含改结构),第 3 次起 200-400 元/次。
起订量是 500 件/款/色,现货与翻单款可议。这里要提醒一句:色是按「款/色」计的,同一个款做 3 个颜色,起订量就是 3 × 500 件。有些客户想用 3 个颜色各 70 件凑成 210 件下单,这在生产上是三个独立的染色批次,做不了。
我们现在能做什么、做不到什么
能做到的:给出可量化的 ΔE 读数,提供 5 点取样记录;把确认样与布卡存档 24 个月;翻单时按配方单与缸号复用,把批差控制在 1.5 以内;对跳灯风险高的材料,提前提示并在合同里加第二种光源的约定。
做不到的:让染色面料和印刷色卡在任何光源下都完全一致——跳灯是材料属性决定的,只能缩小不能消除;保证真皮每一张都一样;在没有留档的情况下复现三年前的颜色。这几件事我们会提前说明,而不是先答应下来再找补。工厂端的具体核验数据可以对照 工厂产能与产线核验说明。
如果你手上有正在对色的项目,把潘通色号、面料规格和目标 ΔE 上限发给我们,先做一轮打样与读数比对,把基准定下来再谈大货。大货验收默认按 AQL 2.5(ISO 2859-1)计数抽样,全检可选;贸易条款 FOB 厦门,T/T 30% 定金、70% 见提单副本。
常见问题
潘通色号后面带 C 和带 U 有什么区别?
C 是 Coated(涂料纸/光面),U 是 Uncoated(非涂料纸/哑面),两者是同一色系在不同纸基上的呈现,编号相同但外观不同。箱包面料多数有涂层或压光,通常参照 C 卡更接近;帆布、无纺布这类无光泽材料可以参照 U 卡。下单时务必写清带哪一个后缀。
色差 ΔE 多少算合格?
常规涤纶、尼龙染色面料按 ΔE≤1.0 收货;1.0 至 2.0 收货但需记录存档;2.0 至 2.5 属特采区间,需书面确认并按货值 2-5% 折让;超过 2.5 退回返工。真皮、涂层布、反光膜放宽到 2.5 至 3.0。
ΔE 是仪器测的还是肉眼看出来的?
必须是仪器测量。肉眼只能做辅助判断,且不同人、不同光源下结论差异很大。测试需在 D65 光源下,每个面取 3-5 个点取算术平均值,仪器重复性误差控制在 ±0.05 以内,数据才具备可比性。
为什么我在办公室看和大货照片看不是一个颜色?
除了屏幕色差,最常见的原因是光源不同:办公室多用荧光灯或暖白光,拍摄环境可能是日光。如果两批材料的反射光谱曲线不同,会出现跳灯现象,即在一个光源下一致、换个光源就不同。合同里可以同时约定 D65 与 TL84 两种光源来规避。
缸差和批差具体怎么区分?
缸差是同一订单内不同染缸之间的差异,靠分缸记录与分区裁剪控制;批差是不同批次订单之间的差异,靠留档比对控制。缸差影响的是同一单内部的一致性,批差影响的是翻单与去年那批能否对上。
织带、拉链和主身面料颜色对不上,算谁的问题?
这类配件往往由不同厂家供应,是色偏高发区。处理方式是在确认样阶段就把织带、拉链布带、缝纫线与主身并排比对并留档,比对结果写进确认单。合同里应写明配件与主体同色系,主身与配件之间 ΔE 不超过约定上限。
签字确认样要留几份?留多久?
至少 3 份:客户 1 份、工厂品控 1 份、备查 1 份,标注签字日期与批次号。布卡与纸质样至少保留 24 个月,避光干燥存放。超期后材料会自然褪色,基准失效,翻单时就需要重新确认。
真皮革能做到 ΔE≤1.0 吗?
通常做不到。真皮每张的吸色率不同,批次离散度远大于化纤面料,硬写 1.0 会导致每批都判退。真皮建议写成以签字确认样为基准、ΔE≤3.0,并在 ±45 度角下无明显异色。
对色打样要多久?能加急吗?
常规缝制款 6-10 个工作日,复杂款 12-15 个工作日。加急可以做到 3 个工作日出样,前提是面料有现货,打样费加收 50%。翻单如果留档齐全,可以直接复用配方单,通常比首单更快。
对色打样的费用能抵扣货款吗?
常规缝制款打样费 300-800 元,下单满 500 件全额抵;刀模费 200-600 元,满 1,000 件抵。EVA 定型款打样费 800-2,000 元,满 1,000 件抵 50%,模具费 1,500-4,000 元,满 2,000 件抵 50%。
一个款做 3 个颜色,起订量怎么算?
起订量是 500 件/款/色,3 个颜色就是 3 × 500 件 = 600 件。因为每个颜色是一次独立的染色批次,不能用 3 个颜色各 70 件凑数。现货与翻单款可议/色。
色差超出约定上限怎么赔?
按我们通用的条款:ΔE 在 2.0 至 2.5 之间,按货值 2-5% 折让后特采收货,需书面确认;超过 2.5 由供方返工或重做,工期重新计算,返工费用由供方承担。具体比例在合同里一次性写死,不要留到事后再谈。
继续看
把这批颜色的判定标准先定下来
发来潘通色号、面料规格和你希望锁定的 ΔE 上限,我们先出确认样与色差读数记录,把基准立在前面,大货才有得比对。微信/手机 177 5002 0688,邮箱 cco@junyuanbags.com。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
打色与确认:缸差、批差与可接受范围
打色确认的完整流程:实验室小样 5×5 厘米起步、确认样 30×30 厘米、缸内 3 次校色,缸差控制在 ΔE 1.0 以内、批差 1.5 以内。附 8 步确认清单、签样留档要求与返工责任划分,6-10 个工作日出样。
材料与工艺600D、900D、1680D 怎么选:D 数与克重对照
同样叫涤纶,600D 与 1680D 的报价能差一倍。本文讲清 D 数(旦尼尔)与 gsm(克/平方米)的区别、六种常用规格的对应场景与成本带、PU/PVC/TPU 涂层怎么选,以及报价单上的五个面料陷阱。
报价与成本箱包报价单怎么读:面料、工费、辅料、模具逐项拆
一张合格的箱包报价单应该分六块:面料、工费、辅料、LOGO 工艺、模具打样、包装物流。本文逐项说明每块怎么核、常见虚高的地方在哪、5 个必须追问的危险信号,并给一版含 7 项必留信息的报价单存档模板。
参考与延伸
- ASTM 国际标准体系 —— 色差计算与颜色测量的通用标准出自该体系,ΔE 的公式化定义即来源于此。
- OEKO-TEX 纺织品有害物质检测 —— 染料与助剂的有害物质限值检测标准,对色时同步确认环保合规要求。