直接回答:设备重 2-8 kg、取放频繁、且失效撞击多为中等高度的冲击时,悬浮比加厚更有效:留出单边 10-18 mm 位移余量,配合限于 22-28 mm 的限位带。超过 10 kg 或重心高于外形高度 60% 的设备不适用悬浮,应回到"局部 EVA + 硬支撑"的方案。
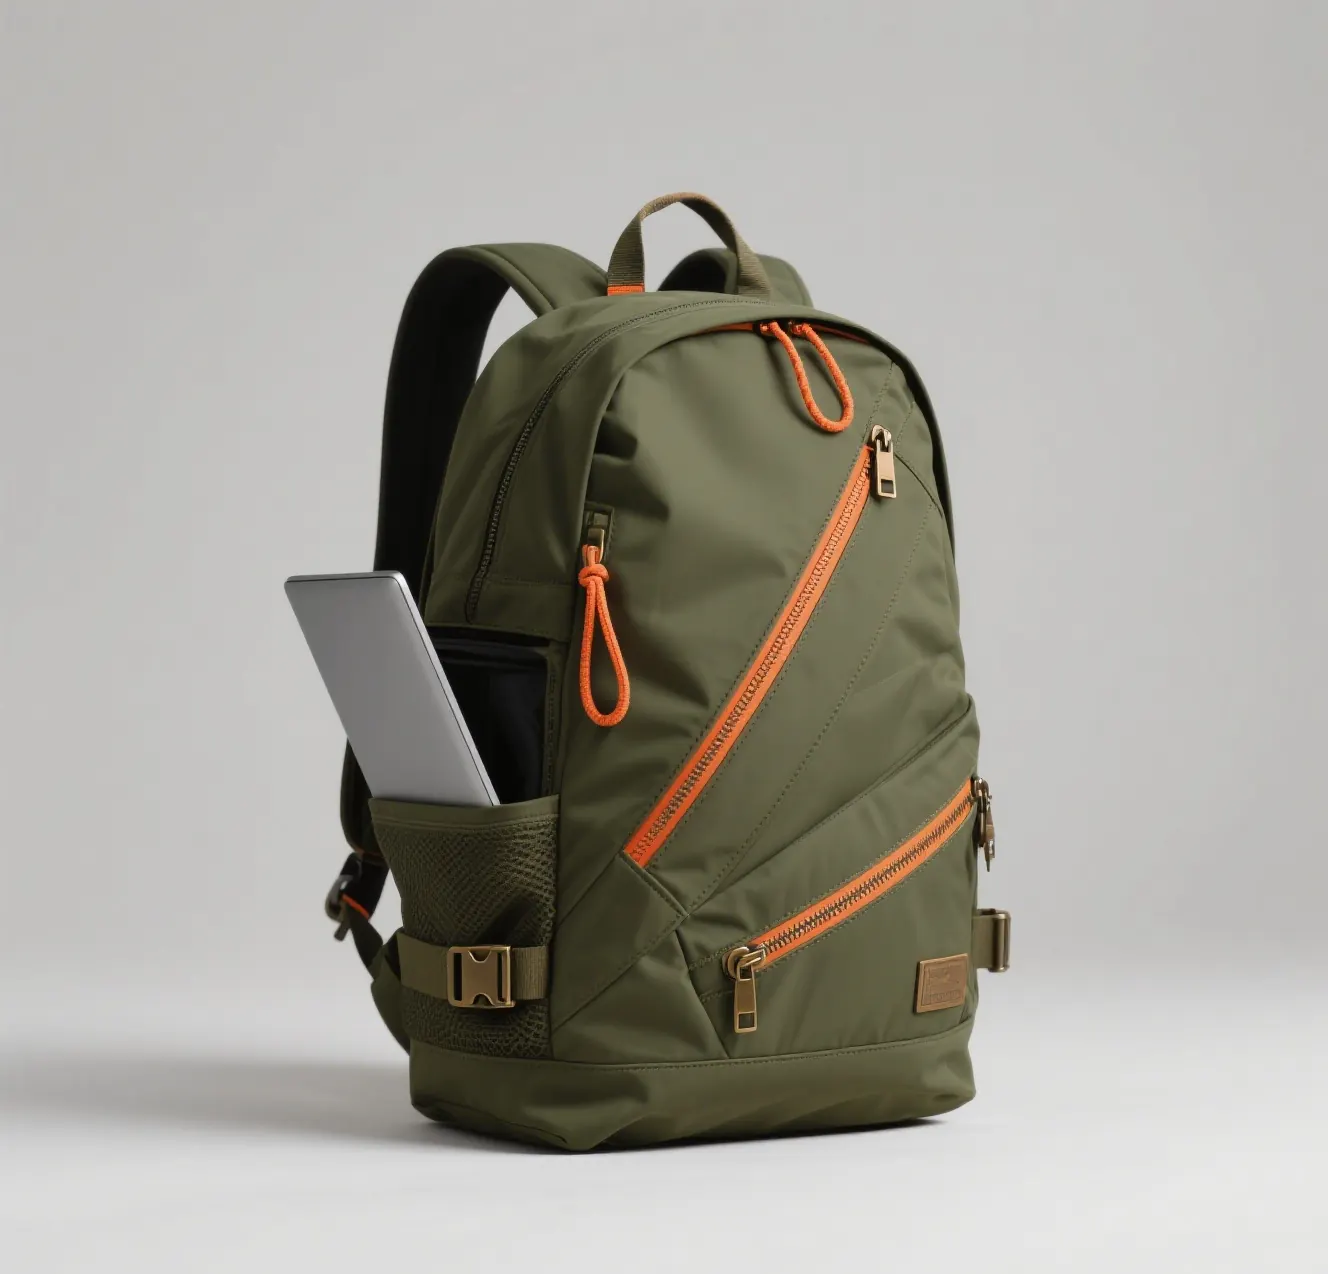
一位客户带着一台 5.2 kg 的便携检测仪来找我:原方案把四壁泡棉从 20 mm 加厚到 28 mm,装盒后整包 7.1 kg。现场工程师扛了半个月,反馈集中在两件事——上楼梯太沉,以及每次取放都要把手伸进 90 mm 深的腔里抠设备边缘,两个月后设备的喷涂层边角磨出了一圈白痕。他问我们能不能换一种更软的泡棉,但他的真实问题不是硬度选错,而是脑子里只有「加厚」这一种解法。
第二条路叫悬浮:让设备在包里处于「吊起来」的状态,与壳体之间留出可控的位移空间,冲击能量由弹性元件承担,而不是靠泡棉被压实来吸收。这条路能同时减轻重量和改善取放,代价是它有自己的失效模式和重量上限。这篇把取值方法、工程边界、验证口径和成本差别全部写清楚,配上可以直接抄的参数表。按设备类型分的整套结构建议,也可以对照工业检测仪器包方案查看。
什么时候该停止加厚:三个信号
加厚泡棉的第一个问题在于它是非线性的。以一只 400×300×180 mm 的箱型内衬为例,壁厚 20 mm 时泡棉体积约 5.4 L,加到 30 mm 时约 8.9 L——厚度只涨 50%,用料却涨 65%。按密度 45 kg/m³ 算,多出来的 3.5 L 就是 158 g;按 70 kg/m³ 算是 245 g。再加上外层面料、隔板与线料的累积,我们实测的一组数据是:壁厚从 20 mm 升到 30 mm,整包重量增加 420-680 g。客户口中「突然涨秤特别快」的原因就在这里。
第二个信号是取放。人的手掌自然张开宽度约 100-110 mm,当腔口有效开口小于这个数、或取放深度超过 120 mm 时,操作员只能抠着设备两侧发力,长期刮擦与脱手风险都从这里产生。第三个信号是跌落仍然失败——这时候失效点通常已经移到泡棉之外:扣具崩开、提手根部撕裂、壳体大面中心塌陷。这种情况即使再加 10 mm 壁厚,实测数据也不会改善。我们在这一节的判断标准很简单:失效点不在缓冲层时,就不要再动缓冲。
六种缓冲结构的取舍对照
下表是我们内部做方案比选时用的第一版对照。表里的数据来自 2025-2026 年我们自己落地的规格区间,不是理论值,也不包含任何"最优解"暗示——每一列的最后一格都写了排除条件,先看排除条件再看成本。
| 序 | 结构 | 关键参数 | 材料与工时 | 适用与排除 |
|---|---|---|---|---|
| 1 | 全包围 EVA 挖槽 | 密度 45-70 kg/m³,壁厚 20-30 mm,硬度 Shore C 40-60 | 材料加加工 25-60 元/套,贴合 3-5 分钟 | 适用 ≤6 kg 的规则外形;排除热敏感设备、要求 5 秒内快取的场景 |
| 2 | 分区缓释(角柱加底板) | 角部密度 70-90 kg/m³,大面留空 3-5 mm | 15-30 元/套,工时 2-4 分钟 | 适用自带金属外壳的仪器;排除轻薄塑料外壳、四角有脆弱接口的机型 |
| 3 | 单层悬浮(网布加弹性吊带) | 单边位移 10-18 mm,拉伸率 15%-25% | 22-45 元/套,工时 6-12 分钟 | 适用 2-8 kg、每天取放多次;排除 >10 kg 与重心偏高的设备 |
| 4 | 双层组合(悬浮加角部限位) | 悬浮间隙 12-18 mm,角部 EVA 密度 70-90 kg/m³ | 35-70 元/套,工时 9-15 分钟 | 适用长途车载与颠簸工况;排除空腔高度不足 60 mm 的轻薄包型 |
| 5 | 可充气囊 / 气袋式 | 充气压力 0.2-0.4 bar,气嘴寿命约 300-500 次 | 45-120 元/套,另需气嘴模具 | 适用形状不规则的单件贵设备;排除需要长期使用不便维护管理的场景,扎破即完全失效 |
| 6 | 硬内框加局部垫片 | PP 板 1.5-3 mm 或铝合金扁条 3×15 mm | 20-50 元/套,工时 5-10 分钟 | 适用 >10 kg 或需堆叠的重型 case;排除要求整体软性贴合的异形设备 |
泡棉不是越软越好:读缓冲曲线的三个数
客户常见的第一个误解是「软一点更保护」。工程上要的不是最软,而是让静态应力(设备重量除以接触面积,单位 kPa)刚好落在缓冲曲线的谷底。给出一个我们自己实测的区间:密度 45 kg/m³ 的 EVA,在静应力 8-14 kPa 时,跌落超 0.5 m 的峰值加速度大概落在 28-35 g;同一块材料静应力超过 35 kPa 时进入压实段,峰值加速度会反弹到 70 g 以上。也就是说,把一块给 2 kg 设备设计的软泡棉直接拿去套 8 kg 设备,保护效果可能反而更差。
这里要解释一个术语:脆值(fragility),单位是 g,指产品在不损坏的前提下能承受的最大加速度。多数手持式电子与光学设备的脆值在 25-50 g,带显示屏或精密机械的会低到 15-25 g。缓冲设计的目标就是把传递峰值压到这个数以下。除了密度,我们还会看三项材料指标:压缩永久变形(70 ℃ / 22 h 后 ≤10%)、回弹率(落球法 ≥45%)、以及硬度 Shore C 30-70。硬度低于 Shore C 30 的软料在长期承压下容易瘫塌,用满 12 个月后腔体形状会变形,这属于设计寿命问题,不是质量问题。脆值目标通常由设备方给出;暂时没有的话,可以先按设备包需求清单把已知项填满,我们再反推需要的缓冲厚度。
悬浮层的四个构件和取值区间
悬浮看起来是「把设备吊起来」,实际是可量的四个构件:吊带、弹性元件、位移余量、限位带。每一项的失效模式都很明确,任何一项取值越界,都会把整个系统拖到不可用的位置。
- 吊带:用三明治网布,厚度 3-5 mm、克重 300-450 g/㎡,带宽按重量定:≤3 kg 用 25 mm,3-8 kg 用 38-50 mm。与设备接触的一面加硅胶防滑点,点直径 2 mm、间距 8-10 mm,作用是防止长期取放之后设备逐渐移位。
- 弹性元件:乳胶丝或涤纶包芯弹性绳,直径 3-4 mm,工作拉伸率定在 15%-25%。这里有一条硬线:不要让工作拉伸超过极限拉伸的 60%,超过之后疲劳寿命会断崖式下降,10,000 次循环后弹力保持率会从 90% 掉到 60% 以下。
- 位移余量:单边留 10-18 mm,六个方向都不能是零;底部留 6-10 mm 更快 settle。余量小于 8 mm 时系统在冲击下会「打底」,等于失去悬浮意义。
- 限位带:非弹性包边带,在位移达到 22-28 mm 时绷紧。它的作用不是承重,是防止极端情况下设备直接撞到壳体。
物理边界:为什么悬浮一定要够「软」
这一节是整篇最容易被跳过、也最容易踩坑的地方。隔振系统有一个简化公式:固有频率 fn ≈ 5 / √δ(δ 为静挠度,单位 cm)。举例:δ = 10 mm(1 cm)时 fn ≈ 5.0 Hz;δ = 25 mm(2.5 cm)时 fn ≈ 3.2 Hz。而车载运输的振动能量主要聚集在 3-5 Hz 这一段。
把两个数放在一起就会看到矛盾:如果悬浮系统算出来是 5 Hz,恰好落在路面激励的主频带里,振动不但没有被隔掉,还会被放大 8-12 倍。真要做到隔离,fn 要压到 2.5 Hz 以下,对应静挠度约 40 mm——手持箱里根本腾不出这么多空间。所以现实中的做法只能是「半悬浮」:给出 10-18 mm 的位移余量,同时依靠三明治网布本身的滞回阻尼,把共振峰的放大倍数从 8-12 倍压到 3-4 倍。我们向客户报价时就直说这是有损取舍,不包装成「完全隔振」。
验证口径:四项测试与 accept 线
样品做成之后,跑四项。第一项是跌落:按 1 角 3 棱 6 面的顺序、每序各一次,共 10 次;高度按重量分三档——≤5 kg 取 1.0 m,5-10 kg 取 0.8 m,10-25 kg 取 0.5 m。第二项是随机振动:如果客户指定 ASTM D4169 或 ISTA 3A 这类通用运输程序,我们按程序里的保证等级跑 1-3 小时,实测并记录响应曲线,但不替客户下「通过」的结论。第三项是疲劳:弹性元件做 10,000 次加载卸载循环后,要求回弹力保持 ≥85%、残余伸长 ≤5%,之后再补做一轮跌落。第四项是高低温:-20 ℃ 放 24 h 后取出立即跌落(低温下 EVA 会明显变硬),另做 +60 ℃ / 24 h 后加 62 kPa 静压检查是否塌腔。
判定线要在打样之前就写清楚,不能等样品出来再谈。我们通常建议写成三条:设备不通电检查外观无裂纹、壳体无开裂;取出后可正常开机并完成自检;迎冲击面位移 ≤1 mm、低频部分不出现异响。第三条听起来松,实际最有用——它把「好像有点松」这种主观感受变成了可以测的数。
成本账:多花在哪,省在哪
悬浮层本身的增量物料是:网布 0.3-0.6 m(约 3-7 元)、弹性绳 1.2-2.4 m(约 1.5-3.5 元)、限位织带 0.5-0.9 m(约 0.8-1.8 元),合计 6-15 元/件,加工工时比纯 EVA 贴合增加 6-12 分钟/件。换回来的是:壁厚从 28 mm 降到 12-15 mm,泡棉用料减少 40%-55%,整包减重 400-900 g。
还有一笔长期账,也是最容易被低估的:可维修性。全包围 EVA 是一次性绑定——某一角撞坏了、或者设备升级了外形,整块内胆就得报废重做;而悬浮结构的四个构件是独立的,换带子就好。备品 gaiters 成本差异也有:备一件全包围内胆是 25-60 元,备一套悬浮吊带组件只需要 6-15 元。取放时间也是钱:我们把取放深度从 90 mm 降到 20-40 mm 之后,现场单取出时间从 11-15 秒降到 3-5 秒,一天 20 次循环就差出 3-4 分钟。
下一步很具体:把设备的外形尺寸、总重量、脆值目标(或者告诉我目标跌落高度)发过来,我们先出一版半悬浮结构图给你评估空间够不够,再决定要不要投入实体样品。设备包需求简报模板里已经列好需要填的字段。
常见问题
悬浮结构会让设备在运输中晃动吗?
会有可控的位移,一般控制在单边 10-18 mm 以内,并由限位带在 22-28 mm 处拉住。晃动本身不是缺陷,它是悬浮工作方式的一部分;失控的位移(撞到壳体)才是。
多少公斤以下适合做悬浮?
我们的建议区间是 2-8 kg。超过 10 kg 后,吊带状态的重心偏移过大(可到 30-50 mm),搬运时反而容易磕碰,这种情况我们会建议改回分区 EVA 加硬支撑。
泡棉硬度选 Shore C 多少合适?
常规设备取 Shore C 40-60,脆值低的精密仪器取 30-45,要看重 USSR 耐用性且设备自带硬壳时取 55-70。硬度低于 30 在长期承压下容易变形,12 个月后腔型会走坏。
跌落测试的推荐高度是多少?
按重量分档:≤5 kg 取 1.0 m,5-10 kg 取 0.8 m,10-25 kg 取 0.5 m,每档按 1 角 3 棱 6 面各一次,共 10 次。更高或更低的 height 需要写在打样单里,我们按约定条件实测出数据。
你们会承诺通过某个军标或跌落标准吗?
不会。我们能承诺的是按双方事先约定的测试方法与判定线做实测,出具包含原始数据与照片的报告。是否「通过」由测试方法本身决定,我们不替任何标准下结论。
天然共振频率和静挠度怎么算?
可以用简化式 fn ≈ 5 / √δ,δ 是静挠度,单位 cm。例如 δ = 25 mm 时 fn ≈ 3.2 Hz。这个公式用于快速判断能不能避开 3-5 Hz 的车载振动主频带。
悬浮方案的打样周期多久?
结构类样品通常按复杂款的 12-15 个工作日计;常规改动会在 6-10 个工作日内出样。样式改动超出结构范围时,按新的结构版本重新计时。
加急三天出样可以吗?
可以,需要面料即在手现货,且打样费加收 50%。-changeable 前提是你提供的图纸无需再改结构,我们不接需多次改结构还要求加急的情况。
样品确认后大货要多久?
自面料到厂、产前样确认、定金到账三项齐备起算 35-50 天。悬浮结构多出的绑带工序已包含在这个周期里,一般不会额外增加。
起订量是多少?
500 件/款/色;现货款可以议到可议下限。悬浮结构与常规缝制同用一套 MOQ 口径,不因为多出一个组件而加码。
样品做好了不满意还能改几次?
同款免费修改 2 次(不含改动结构),第 3 次起按 200-400 元/次计。改结构等于重新打样,走新一轮报价与周期。
这套结构能用多久?
弹性元件按 10,000 次循环后回弹力保持 ≥85%、残余伸长 ≤5% 设计。实际寿命取决于使用频率与温度环境,高低温工况下会缩短,我们不做无条件寿命承诺。
继续看
发设备参数,先出结构图再谈样
把设备外形尺寸、净重、脆值目标(或目标跌落高度)发到 cco@junyuanbags.com,我们先出一版悬浮结构图并标注位移余量与干涉点,你确认空间够了再做实体样品。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
给仪器开发内胆,为什么只提供长宽高不够
设备包内胆的报价误差八成来自只给了长宽高。本文列出另外六个决定结构的参数(重量、重心、接口、表面、装卸人、运输方式),并给出 EVA 硬度选型表、2-3 mm 腔体间隙与三项验证方法,附一页可勾选的 7 项需求清单。
工艺 · 泡棉开腔泡棉内衬的 CNC 与刀模切割:精度与成本
泡棉内衬开腔用 CNC 还是刀模?本文从定位精度、最小圆角、起订量、单件单价、材料适应性五个维度对比 CNC 铣削、刀模冲压、水刀、线切割四种工艺,给一张五维对照表、可直接照抄的选型顺序与 500 件起订口径。
设备配套 · 验证测试设备包的联合验证:跌落、振动与高低温
讲清设备包联合验证的四步流程:客户出标准、我们做样、双方确认测试方法与判定线、第三方或客户见证;给出跌落 1 m/6 面、振动 5-500 Hz、高低温 -20℃ 与 +60℃ 各 24h 的常用条件与判定线写法。
参考与延伸
- ASTM 国际标准体系 —— 运输包装与缓冲材料测试方法的标准来源,可按程序等级对照测试条件。
- Intertek 天祥检测 —— 第三方运输包装与可靠性测试的机构说明。