直接回答:工具包成本分四块:面料通常占 30%-45%、辅料五金 20%-35%、工时 15%-25%、一次性支出(纸样、刀模、制版、调机)按批量摊销。兜位是成本最敏感的变量,每增加一个兜位大约增加 3-6 道工序、40-90 秒工时、0.6-2.2 元成本。
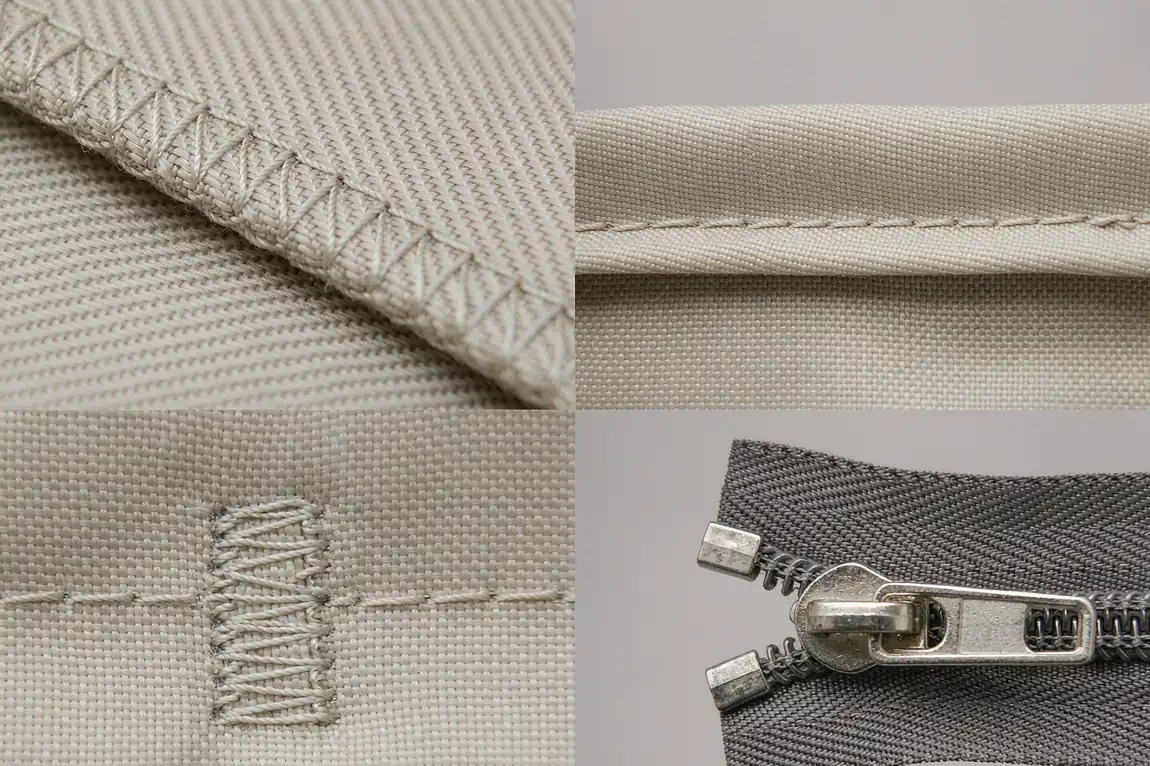
一位客户拿着两家的报价来问我们为什么贵 6 元:同样 1680D 面料、同样尺寸、同样数量,我们报 46 元,另一家报 40 元。我们把两份报价按项拆开对比,差异不在面料——两家的面料成本差 1.2 元;差异主要在两处:我们的兜位是 14 个,对方按 9 个报;我们报的是含刀模与制版摊销的实际成本,对方把这部分放在了「另行结算」里。
工具包是包袋里成本结构最容易被误读的一类,因为它的变量不在外观而在内部——兜位数量、底板结构、五金等级,这些从照片上看不出来,却决定了实际成本。本文把成本拆成四块,逐项给出口径与占比区间,并说明报价单上哪些项应该追问。定制范围见工具包定制品类页,价格与阶梯规则见报价与阶梯价规则。
四块成本:面料、辅料、工时、一次性支出
第一块是面料,通常占总成本的 30%-45%。面料成本按用量(米)× 单价计算,用量由排版利用率决定,工具包因为裁片多且形状不规则,利用率通常在 72%-85% 之间,比普通背包低 5-10 个百分点。这意味着同样外形尺寸的工具包,面料成本天然更高。拼片设计(例如包身用 1680D、兜位内侧用 600D)可以把成本压下来 8%-15%,同时不影响外观与耐磨。
第二块是辅料与五金,通常占 20%-35%。这一块的波动比面料大得多:拉链按号数(#5、#8、#10)与品牌分档,同号数不同品牌的单价可以差 2-4 元/条;底板按材料与厚度,3 mm PP 板与 8 mm 中空板的成本差可以到 3-6 元;插扣、D 扣、日字扣按材质,金属件比普通 POM 件贵 0.8-2.5 元/个。这一段是报价水分最集中也最容易省错的地方,后面会讲哪些能省、哪些不能省。
第三块是工时,通常占 15%-25%。它几乎完全由兜位数量与结构复杂度决定。第四块是一次性支出:纸样、刀模、制版、调机,合计 1,400-2,800 元一次,与批量无关。这四块的占比会因为结构不同而在区间内移动,但兜位始终是那个牵一发动全身的变量。
兜位数量就是钱:一个兜位的真实增量
每增加一个兜位,增加的是三样东西:工序 3-6 道、工时 40-90 秒、成本 0.6-2.2 元。差异来自兜位类型——平插袋最便宜(3 道工序、约 40 秒),立体袋中等(4-5 道、约 60-75 秒),松紧带袋与挂钩带最贵(5-6 道、约 90 秒,另加辅料成本 0.5-1.5 元)。一款包从 9 个兜位加到 14 个,意味着工时增加约 5-8 分钟、成本增加 3-11 元。
这个数字解释了为什么「看起来差不多」的两个报价可以差 6-18 元。所以我们的建议是:在询价阶段就把兜位数量与类型写死,不要只给外形尺寸。只给尺寸的报价,供应商只能按自己的理解填兜位数,比价就没有意义——你以为在比同一款,实际在比两款。
反过来,兜位也是最容易优化的一段。我们常用的三个办法:把低频工具从独立兜位改成共用大兜 + 分隔片(省 2-3 个兜位);把细长件从立体袋改成一排松紧带袋(省工序但辅料略增,净省 1-3 元);把外观面的兜位减少、内衬面增加(内衬面工序少、不需要对条对格,省 5%-10% 工时)。
| 块 | 成本项 | 口径与占比 | 可优化空间 |
|---|---|---|---|
| 1 | 面料 | 占 30%-45%,裁片利用率 72%-85% | 拼片设计(主身 1680D + 内侧 600D)省 8%-15% |
| 2 | 辅料五金 | 占 20%-35%;拉链同号数不同品牌差 2-4 元/条 | 非承重件可用普通件,承重件不可降档 |
| 3 | 工时 | 占 15%-25%;单兜位 40-90 秒 | 减少兜位、改共用大兜、内衬面增加兜位 |
| 4 | 一次性支出 | 纸样、刀模、制版、调机合计 1,400-2,800 元 | 靠批量摊薄:200 件摊 7-14 元/件,500 件摊 2.8-5.6 元/件 |
| 5 | 检测与验货 | 按批次与色号计费,换料换色需重新评估 | 小批量阶段用常备色,把批次集中到 1-2 个色 |
| 6 | 包装与出运 | 单件包装 1-3 元,装柜与单证按票计 | 优化装箱率,减少外箱数量与体积重 |
一次性支出怎么摊:这是小单贵的真正原因
纸样、刀模、制版、调机这四项合计 1,400-2,800 元,与批量无关。摊到 500 件是每件 7-14 元,摊到 500 件是每件 2.8-5.6 元,摊到 2,000 件是每件 0.7-1.4 元。这就是小批量单价高的结构性原因,不是供应商故意抬价。理解这一点之后,优化方向就很清楚:要么提高单批量,要么减少一次性支出的发生次数。
减少次数的具体做法有三种:一是减少款数,用 1 款多色代替 2 款,纸样与刀模从两套变一套;二是共用刀模,把不同款的裁片设计成能用同一副刀模切,刀模 200-600 元/副,共用能直接省掉一副;三是降低工艺变更频率,每次改结构都可能触发新的刀模与制版,同款改动我们免费改 2 次(不含改结构),第 3 次起 200-400 元/次。
报价单上必须追问的四项
- 兜位数量与类型是否写明:只写「多兜设计」的报价无法比价,必须给到数量与类型清单。
- 一次性支出是否含在单价里:刀模、制版、打样费另行结算的报价,要和含在单价里的报价换算后再比。
- 五金等级是否区分承重件与非承重件:一律写「五金配件」的报价,量产时降档空间很大。
- 面料是否标注克重:只写 D 数不写克重的报价,同 D 数可以差 30-60 g/㎡,手感与成本都不同。
一个常见误解:单价越低越好
客户最常见的判断方式是「同样照片,谁便宜选谁」。真实情况是,工具包的成本差异大部分藏在照片看不见的地方:兜位少 5 个、底板从 5 mm 换 3 mm、插扣从金属换 POM、面料克重降 30-60 g/㎡——这四项加起来可以让报价低 8-15 元,而照片完全一样。这些降档在使用 3-6 个月后才会显现:兜位脱缝、底板塌、插扣变形、面料起毛。我们的建议是把省预算的动作放在能省的地方(减少低频兜位、拼片设计、共用刀模),而不是放在承重链上。
我们不愿意算的两笔账
有两笔账我们不替客户算:一是终端零售毛利,这取决于你的渠道成本与定价,我们不了解也不判断;二是「未来原材料涨跌」的预测,影响成本的是结构性因素(面料起订线、换线成本、检测批次、汇率与海运费),这些的走向我们无法判断,因此不做价格预测。我们能负责的部分是:把当前这款的成本构成、每一项的口径、以及不同批量下的摊销结果算清楚,让你自己做决定。相关规则见报价与阶梯价规则,涉及模具权属的条款见知识产权与模具条款。
最后一句可执行的话:把你手上的两份报价和兜位清单发来,我们做一次逐项对齐,把「看起来一样其实不一样」的项标出来,告诉你哪一项的钱值得花、哪一项可以不花。微信/手机 177 5002 0688,邮箱 cco@junyuanbags.com。
常见问题
工具包成本里哪一块占比最高?
通常是面料,占 30%-45%。但最敏感的变量是兜位数量,它直接拉动工时,也间接影响面料用量。
增加一个兜位多少钱?
约增加 3-6 道工序、40-90 秒工时、0.6-2.2 元成本。平插袋最便宜,松紧带袋与挂钩带最贵。
为什么小批量单价明显更高?
因为纸样、刀模、制版、调机合计 1,400-2,800 元与批量无关。摊到 500 件是每件 7-14 元,摊到 500 件是 2.8-5.6 元。
面料只写 D 数够吗?
不够。同 D 数不同织造密度可以差 30-60 g/㎡,手感与成本都不同,报价单应同时标注克重。
五金降档有什么风险?
承重路径上的五金降档会导致插扣变形、D 扣脱开、提手断裂。我们的建议是承重件不降档,非承重件可以省。
拉链选便宜的能省多少?
同号数不同品牌的单价可以差 2-4 元/条。但拉链是高频使用件,降档后的卡顿与脱齿是售后高发项。
拼片设计能省多少?
主身用 1680D、兜位内侧用 600D 的拼片方案,通常省 8%-15% 面料成本,外观与耐磨不受影响。
共用刀模怎么操作?
把不同款的裁片设计成能用同一副刀模切。刀模 200-600 元/副,共用可直接省掉一副。
检测费为什么重复发生?
检测按批次与色号计费,报告只对送检样品负责。换供应商、换色号、换批次任一变化都要重新评估。
打样费能抵吗?
常规缝制款打样费 300-800 元,下单满 500 件全额抵;刀模费 200-600 元,满 1,000 件抵。按合同约定执行。
你们会预测原材料价格走势吗?
不会。影响成本的是结构性因素,其走向我们无法判断,因此不做价格预测,只算当前这一款的构成。
两份报价怎么比才公平?
先对齐兜位数量与类型、底板材料厚度、五金等级、面料克重四项,再比单价。只比总价的比价没有意义。
继续看
发两份报价,我们做逐项对齐
把你手上的报价与兜位清单发来,我们逐项对齐差异,标出值得花与可以不花的成本项,换算成可比口径后再比价。
不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
工具包的材料与结构选型:兜位、底板与承重
工具包变形与塌底的根源通常不是面料太薄,而是底板支撑跨距过大。本文给出面料 D 数与克重对照(600D 约 230-260 g/㎡、1680D 约 480-520 g/㎡)、底板支撑跨距 ≤180 mm、单兜载荷 1.5-3 kg 等量化口径,附选型对照表与 6 步自检清单。
工具包 · 工具包定制流程工具包定制的完整流程:从工具清单到量产
工具包打样反复改三版仍不对,多数不是做工问题,而是第一步就跳过了工具清单。本文按 8 步拆开从尺寸采集、布局图、材料选型到产前样与大货的完整流程,给出 6-10 个工作日打样、35-50 天大货的起算口径与各环节交付物清单。
报价与成本箱包报价单怎么读:面料、工费、辅料、模具逐项拆
一张合格的箱包报价单应该分六块:面料、工费、辅料、LOGO 工艺、模具打样、包装物流。本文逐项说明每块怎么核、常见虚高的地方在哪、5 个必须追问的危险信号,并给一版含 7 项必留信息的报价单存档模板。